钣金加工流程及注意事项探讨
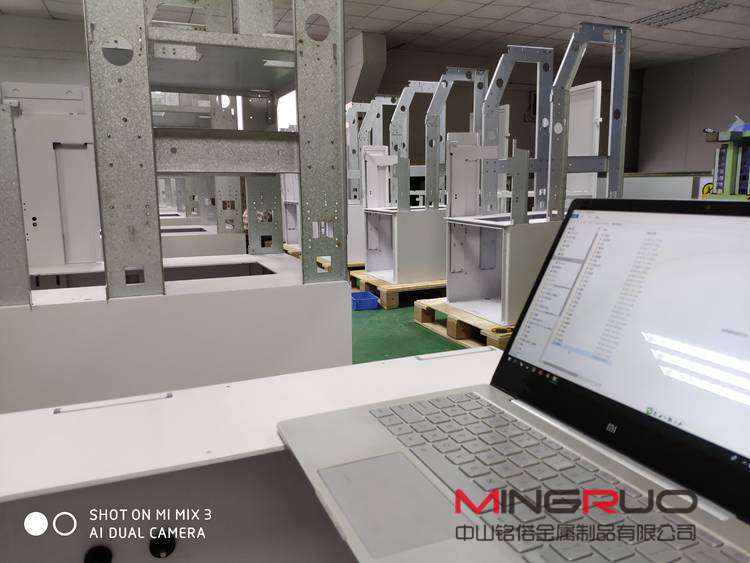
钣金作为一种强度高、重量轻、成本低、可大规模生产的现代材料,已渗透于电梯行业、汽车工业、电子电器、医疗器械等众多领域,且应用范围越来越广。但若加工不到位,则容易影响产品的外观要求和实际功能,故必须以合理的加工流程和规范的技术操作为保障。对此,本文阐述了钣金的加工流程,并就其注意事项进行了探讨。
无论是汽车外壳、电梯轿厢、还是电脑机箱、手机等产品,均离不开钣金材料,而且随着加工工艺的日趋成熟,钣金展现出了更为广阔的发展前景。可是钣金加工是一项较为复杂的工作,不仅涉及各种工艺方法和参数,也囊括了设备原理和操作技术,故为确保钣金质量达标,符合产品要求,我们有必要对其加工流程和注意事项进行探讨,以期促进钣金加工健康发展。
钣金加工流程的阐述
钣金通常是指对某些金属薄板进行冲压使其产生一定的塑性变形,然后经焊接操作或机械加工使之转化成为具有指定功能的复杂零件。
1.1.绘图下料
在着手钣金加工前,应根据轿厢框架等电梯产品的加工要求选择合适的材料,并合理展开零件图,其中公差外形尺寸、毛刺方向、撕裂、压铆位置、板厚及公差、折弯半径等均应确保科学准确。而在下料时,则应基于实际情况确定具体方式,如剪床精度高、成本低,但适用于无孔、无切角的块料或条料;冲床高效经济,适合批量生产,但需设计模具;镭射精度高,适用于形状复杂的平板件,但成本较高;NC数控成本低、精度高,但需设计程序;而锯床虽成本低,但精度也低。
1.2.拉伸折弯
一般情况下,电梯钣金加工中的拉伸需要保持材料底部中间厚度不变,而使其圆角逐渐变薄,此时靠近凸缘的位置便会变厚。而折弯即2D平板件向3D零件的过渡环节,具体是借助折弯机对金属板料施加一定的压力,使其由弹性变形转化为塑变变形,此时板料会先自由弯曲,后在压力的作用下,弯曲力臂、曲率半径会不断变小直至形成V型弯曲,其中折床模具、折床是主要工具,并对板材厚度、折弯方向、尺寸、角度等加以严格控制。
1.3.焊接成形
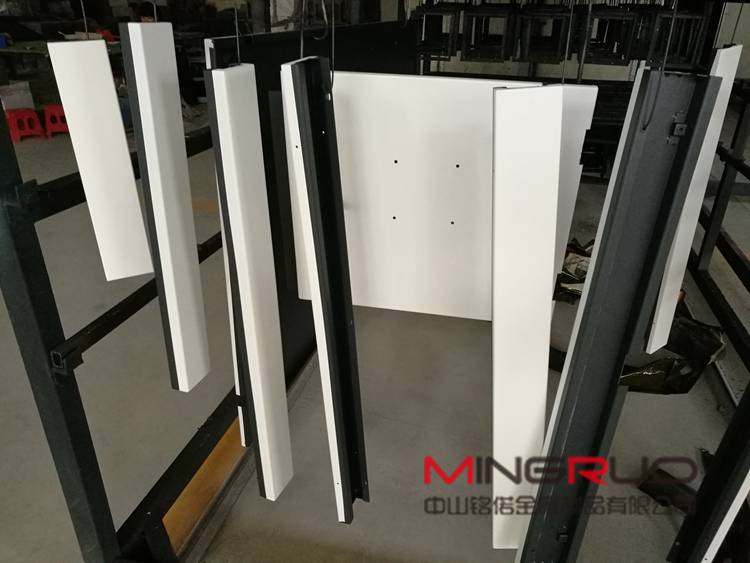
完成下料、攻丝、折弯等加工环节后,则应对零件进行组焊,以此提高零件强度,常见的焊接方法有点焊、CO2气体保护焊等,但要严格控制焊接变形,且针对电梯防护罩、轿厢零部件等产品,应充分对其焊条材料、焊缝要求、工件厚度等进行考虑,并选择合适的焊接电源和电流,以免影响电梯产品焊接质量和效率。在此基础上,经表面加工,可完成钣金成形,其中烤漆、电镀锌、磷化皮膜、铬酸盐等是常见的表面处理方法,像电梯轿厢框架喷砂喷漆工艺也较为常见。
1.4.组合保护
组合即遵循一定的要求和方式,将若干个组件或零件组立在一起,使之成为一个料品整体,由于其是钣金加工的最后一个流程,若因有所损坏而无法使用,只能进行返工,因此应做好料件保护工作,确保吸塑后的电梯钣金成品表面光滑均匀,无流挂、无气孔,且颜色深浅一致。
钣金加工注意事项的探讨
2.1.下料环节
当下数控冲床、激光切割是常用的钣金下料方式,因此应严格控制冲孔尺寸和薄板厚度。具体可以电梯钣金构件加工要求对其板材性能、厚度、冲孔形状等进行科学分析,然后预留冲孔尺寸确保加工余量处于公差允许范围内,合理设置冲孔间距和边距,以防因尺寸偏差影响产品的正常使用,其标准如图1所示。而在激光切割中,应将热轧板和冷压板的最大厚度控制在2cm以内,若为不锈钢,则应使其低于1cm,并严禁切割网孔件。
2.2.折弯环节
在折弯环节,要先折对下一刀无干涉的部位,后折会干涉下一刀的部位,并对其弯曲半径、直边高度、孔边距等进行严格控制。如SPCC、OCr18Ni9、1100-H24等材料的弯曲半径应小于0.4t,H62、1Cr13等材料的弯曲半径不应小于0.8t等;同时将钣金折弯直边高度控制在板材厚度的两倍以上,以免影响工件强度;若折弯开孔为圆形且板材厚度大于2mm时,其孔边距应在弯曲半径和1.5倍板厚之和以上;折弯铝板出现裂纹时,可适当增加上模R或下模槽宽。
2.3.拉伸环节
加工钣金时,若拉伸加工不到位,则以影响电梯产品的质量和功能,因此应注意使拉伸件直壁与底部的最大圆角半径低于8倍板厚;边缘与凸缘圆角半径的最小值大于2倍板厚,最大值低于8倍板厚;若为矩形拉伸件,相邻两壁的圆角半径取值应符合r3≥3t,拉伸次数应尽量符合r3≥H/5;若为圆形拉伸件,其内腔直径应至少等于10倍板厚与圆形直径之和,以此避免出现拉伸褶皱。
2.4.成形环节
为进一步提高电梯钣金产品的整体强度,不仅要立足实际选择合适的焊接工艺,如针对厚度小于3mm的不锈钢、碳钢、铝等板材,可以加以气焊或氩弧焊,并加强焊道成型、焊缝控制;还可以在钣金零件上增设加强筋,如打筋、打凸等,但打筋的R、应分别控制在(3-4)t、(3-2)t、(7-10)t、(1-2)t范围内,而打凸的h、B(或D)、r、α应分别控制在(2-1.5)t、(≥3)t、(0.5-1.5)t、15-30°范围内。此外,还应合理控制打凸边距和间距的极限尺寸,以及内孔翻边和加工螺纹的尺寸,以此进一步提高钣金加工质量和水平。
由上可知,电梯钣金加工流程复杂,注意事项较多,这就要求加工人员熟练掌握关键技术和加工流程,并根据不同材料选择合适的加工工艺,做好注意事项,以此切实提高钣金加工质量,使其更好的满足产品外观和功能要求,进而不断改善钣金加工水平。
推荐阅读:

相关文章
钣金件加工中钣金图纸如何标识
关于钣金零件同样是依照国标机械制图来制作。以三视图的根本方法来标示尺度。打开图应该是技术文件,应出现在技术文件中。技术文件才是一个公司的隐秘。趁便说一下画钣金的图纸与机械零件图纸的不同之处: 1...
钣金机箱加工模具成型和数控加工哪个成本低
钣金机箱中究竟是数控加工的成本低还是模具成型的成本低呢?如果有量,钣金厂基本上都是开模具的,开模具后,效率高,质量好,而且单价会下降很多。小批量和非标一般都是用数冲加工的,数冲一个小时200RMB以上...
钣金加工中工业电控箱点赞的相关性知识
工业电控箱有很多种类,不同的种类都有自己的作用,现在我们就了解一下电控箱吧! 工业电控箱是包含一个或多个低压开关设备以及与之相关的控制、测量、信号、保护、调节等设备,并且由制造厂家负责用结构部件...
钣金工艺验收标准详解 节能环保具较强耐用性
根据基本金属板材加工方法,正如所料,折弯,拉伸,成型,焊接。本说明书中描述的每个加工工艺的要求的方式,应当指出的。根据不同的加工方法切割,可分为普通冲床,冲床几个,开料剪切机,激光切割,切割风,由...
标准的钣金加工工序整理集锦
1、剪料:指材料经过剪板机得到矩形工件的工艺过程。 2、下料:指工件经过LASER切割或数控冲床冲裁的工艺过程。 3、落料:指在普通冲床或其他设备上使用模具加工得到产品形状的工艺过程。 4、...
钣金加工不锈钢的有关实用知识_中山铭偌金属制品有限公司
一、不锈钢热轧钢板 不锈钢热轧钢板是用热轧工艺生产的不锈钢钢板。厚度不大于3mm的为薄板,厚度大于3mm的为厚板。用于化工、石油、机械、船舶等行业制造耐蚀零件、容器和设备。其分类和牌号如下: ...
钣金喷涂常见问题和补救办法分享
1、颗粒(污垢和尘埃) 定 义:涂层表面有微粒突出。 成 因:车身表面在涂漆前没有经过适当的清洁。 空气过滤网已到时候更换。 喷漆房气压过低。 喷漆工穿着下正确、不清洁的衣服。 预防方...
钣金加工中机箱机柜非常广泛的用途汇总
机箱机柜是人们生活中不可缺少的设备,现在随着科技的发展,渐渐地出现一些防水的,环保的,和一些高效节能的,现代的社会已经多了它的存在,它的运用也非常广泛。 各行各业都少不了机箱机壳或机柜,机箱机柜...
 中山铭偌金属制品有限公司