钣金加工厂如何解决镀锌合金产品起泡问题
锌合金由于成型方便,可塑性强,成本低,加工效率高,广泛应用在卫浴,箱包,鞋服辅料中,但锌合金的起泡问题(电镀;喷涂)却一直困恼着五金厂与电镀厂的朋友。今天我们把多家五金厂和电镀厂针对锌合金起泡故障的解决方法编集,具体有以下几个方面:
产品设计
锌合金产品设计之始,就要考虑到模具的进料口与排渣口与排气设置。因为进料与排渣的工件流道顺畅不裹气,不产生水渍纹,无暗泡,直接影响后道电镀是否起泡,合格进料与排渣模具压铸出工件,表面光洁,白亮,无水渍纹。
模具开发中
模具开发中也要考虑装模机台的吨位,压力,我们就亲身经历一个锌合金电镀后起泡百份20-30事件。一五金厂朋友接一几百万大单,模具开一出8件,压力不足,排气不佳,不论电镀前处理如何解决总有20-30%起泡,最后将模具堵了4件,改成一模出4件,再镀就无一起泡。
前处理表面
前处理表面的滚光液,抛光膏,氧化层没处理干净,常有出现滚光,滚抛后的工件,表面光亮;许多电镀厂酸洗工序的员工就随便酸洗下,导至表面附着的滚光剂没洗净,常常出现起泡现象。另滚光滚抛厂所选用的滚光剂关系也很大,有些滚光剂中的表面活性剂极难洗去。
产品进碱铜
产品进碱铜(很多做五金朋友俗称的铜底)镀槽前工件表面仍有氧化膜(酸洗的膜)除蜡、除油的膜未处理净的黑膜。所以脱膜很关健,早些年还能使用防染盐脱去,现环保不让排放含防染盐的废水,建议使用LJ-D009脱膜粉,效果优过防染盐,又能退镍层并且COD排放符合国际标准。
碱铜镀槽
碱铜镀槽有机物,杂质多,游离氰不在范围,化验碱铜缸成份,看是否氰化钠偏低或氢氧化钠偏高!如添加光剂的小心光亮剂偏高,碱铜缸的清洁很关健,建议3-5天碳处理一次。
碱铜缸的导电
碱铜缸的导电也很重要,阳极是否溶解正常,阳极铜板是否充足都会导至起泡。
锌合金产品烘箱里出来后起泡
锌合金产品烘箱里出来后起泡;可能是烘箱温度不均匀导致即温度过高.由于压铸的时候不紧密,导致锌合金水渍纹沙眼里容易进酸,酸与锌在即使有表面镀层的情况下依然会发生化学反应,产生大量的氢气H当里面的气压高过大气压一定的程度时加上高温即会产生气泡。
推荐阅读:

相关文章
钣金加工厂计算钣金产品制造成本的四个步骤
在当今竞争激烈的市场中,了解产品成本结构对于改进流程以及正确的定价策略至关重要。钣金产品的生产周期涉及从原材料到准备交付的产品的几个阶段,包括:切割,辊轧成型,弯曲,焊接,冲压,激光切割,可能的附件组...
激光焊接技术随着钣金加工行业需求而高速发展
夹具是一个经常被认为是激光焊接缺陷的领域。根据您正在使用的零件类型,夹具可能需要大量费用。然而,许多制造商可以通过使用金属板自行构建来节省固定装置的费用。这只是这种灯具的一个例子。图片由Amada...
钣金工艺验收标准详解 节能环保具较强耐用性
根据基本金属板材加工方法,正如所料,折弯,拉伸,成型,焊接。本说明书中描述的每个加工工艺的要求的方式,应当指出的。根据不同的加工方法切割,可分为普通冲床,冲床几个,开料剪切机,激光切割,切割风,由...
钣金加工中的激光焊接到底是什么?
1. 激光焊接工艺参数功率密度和功率密度是激光加工中最重要的参数之一。由于功率密度高,表面层可在微秒范围内加热至沸点,导致大量汽化。因此,高功率密度有利于材料的去除加工,如钻孔、切割和雕刻。为了降低功...
钣金加工中激光切割圆孔不圆的处理办法
注意切割激光切割机的圆孔越来越多的企业开始使用激光切割孔,因为激光加工的灵活性和高效率。500W光纤激光切割机怠速每分钟90米凸轮满足高速切割的需要另外,激光加工的孔部分更加光滑,孔径也可以修改无限,...
钣金机箱工工艺过程让你读懂它
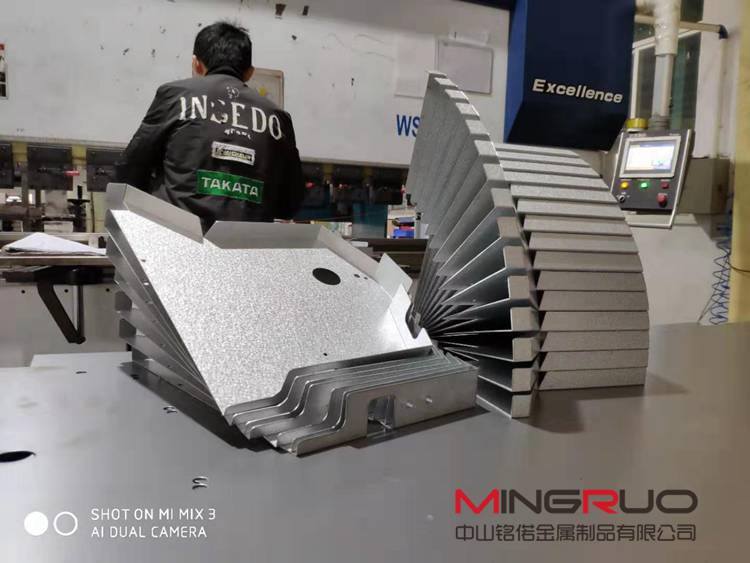
钣金机箱为什么深受他人喜爱,是不是有着什么不告人的秘密?还是其他的?其实都不是,只要你了解了钣金加工的工艺流程你就知道为什么人们深爱它了。 钣金机箱加工中有激光,数控冲床,剪板,模具等方式加工,...
Solidworks钣金设计 钣金教程 机械设计 铭偌
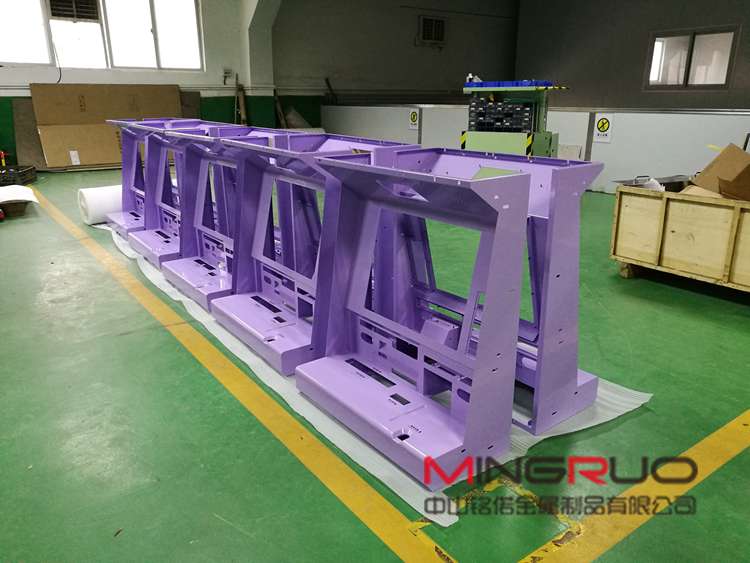
Solidworks钣金训练纲要 钣金教程 钣金冲压成型 三维规划 机械规划 组织规划 运动仿真教程 钣金零件建模 运用基体法兰来创立钣金零件: 在钣金零件中参加专用的法兰特征,如边线法兰和...
钣金加工中激光切割不同板材的注意事项
一、不锈钢切割激光切割不锈钢金属加工板材一样平常接纳氮气,警备氧化,无毛刺边缘,险些不用后处理惩罚便可直接焊接,根据不锈钢质料特性可以加速液体的流动性,使切割效率更高更快。而接纳氧气举行切割的结果大概...
 中山铭偌金属制品有限公司