激光切割技术的重要性浅谈
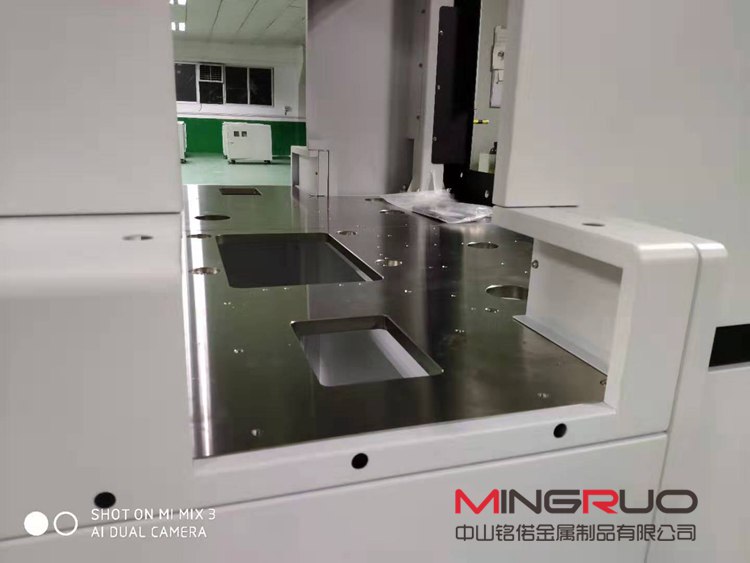
激光切割技术的发展,可以说是对工业进步取得了巨大的成就,它的发展间接的带动了整个工业的发展,有效的利用它大大的提高了工作的效率。
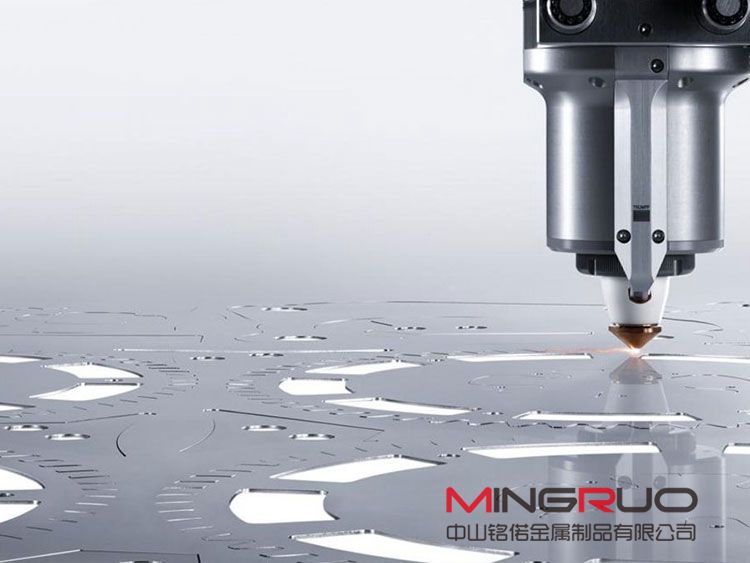
激光切割技术是一种先进制造技术,而激光切割是激光加工应用领域的一部分,激光切割是当前世界上先进的切割工艺。由于它具备精密制造、柔性切割、异型加工、一次成形、速度快、效率高等优点,所以在工业生产中解决了许多常规方法无法解决的难题。激光能切割大多数金属材料和非金属材料,用高能量密度的激光束加热工件,使温度迅速上升,在非常短的时间内达到材料的沸点,材料开始汽化,形成蒸汽。这些蒸汽的喷出速度很大,在蒸汽喷出的同时,在材料上形成切口。材料的汽化热一般很大,所以激光汽化切割时需要很大的功率和功率密度。?
激光切割技术是激光加工行业中最重要的一项应用技术。它占整个激光加工业的70%以上。激光切割与其他切割方法相比,最大区别是它具有高速、高精度及高适应性的特点。同时还具有割缝细、热影响区小、切割面质量好、切割时无噪声、切割过程容易实现自动化控制等优点。因此,目前激光切割已广泛地应用于汽车、机车车辆制造、航空、化工、轻工、电器与电子、石油和冶金等工业。
现在好像很多工业已经离不开激光切割技术,这是技术领先的一种表现,也是人们发展发明进步的一大步。不久的未来激光技术还会运用到宇宙军事探索,可以说它是项伟大发明。
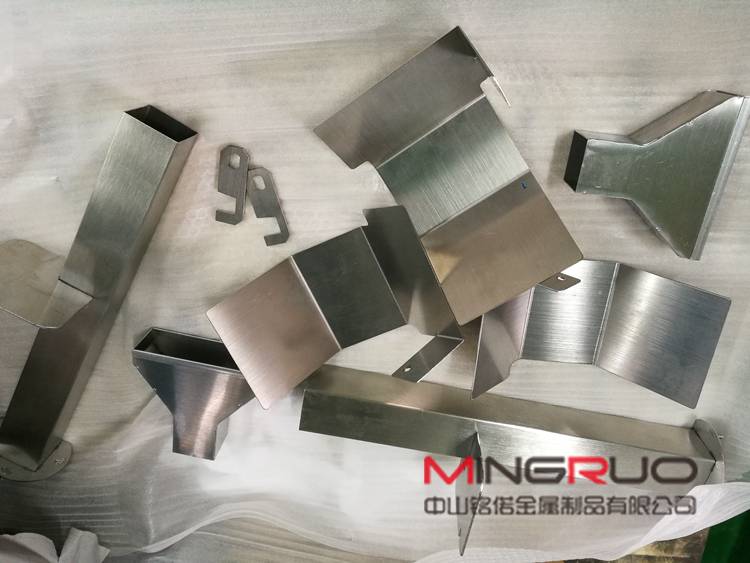
机箱机柜,料斗,钣金加工—中山铭偌金属制品有限公司
推荐阅读:

相关文章
钣金加工中数控折弯机操作技巧_中山铭偌金属制品有限公司
数控折弯机设备全体布局为三个有些:支架、作业台与夹紧板。使用时由导线对线圈通电,通电后对压板发生引力,然后完成对压板与底座之间的夹持。在知道使用方法之后便会觉得数控折弯机非常简洁。话不多说,咱们当即来...
钣金行业当中钣金机箱的一些基础知识
众所周知钣金机箱在很多的行业应用范围非常的广,比如配电箱、主机盒、防水箱、汇流箱、电脑主机、显示器外壳等等的一系列的用途,这里小编就不多说了,下面给大家详细介绍下钣金机箱的知识, 机箱机柜广泛应...
钣金加工中激光切割不同板材的注意事项
一、不锈钢切割激光切割不锈钢金属加工板材一样平常接纳氮气,警备氧化,无毛刺边缘,险些不用后处理惩罚便可直接焊接,根据不锈钢质料特性可以加速液体的流动性,使切割效率更高更快。而接纳氧气举行切割的结果大概...
钣金行业资讯-采用机器人钣金折弯,钣金加工行业已经不再需要大批量的尺寸来使用机器人折弯机
采用机器人钣金折弯 钣金加工行业已经不再需要大批量的尺寸来将机器人引入弯曲过程 通过机器人制动弯曲可以实现提高产量,提高零件质量和减少劳动力成本。 不久之前,任何规模的机器人集成都只适用于那...
钣金加工中的激光切割到底是什么原理?
切割过程是指通过施加足够大的力来使一块金属板分离以使材料失效的过程。形成的切口可以沿着开放路径以分离一部分材料或闭合路径以切出并移除该材料。切割过程的几何可能性取决于所使用的技术,但大多数都能够切...
钣金加工过程中的钣金冲压到底是什么
冲压件即是薄板五金件,也即是能够经过冲压,曲折,拉伸等手法来加工的零件,一个大体的界说即是-在加工过程中厚度不变的零件。相对应的是铸造件,锻压件,机械加工零件等,比方说汽车的外面的铁壳即是钣金件,...
钣金加工中材料延展性能浅解
板材的可塑性可成形性可以定义为材料可以被迫进入永久形状变化的容易程度。材料的可成形性取决于几个因素。重要的一个问题涉及材料的性能,如屈服强度,应变硬化率和延展性。这些都与温度有很大关系。随着材料温度的...
钣金加工中数控折弯工艺常见问题的深入剖析
钣金加工只是对金属质料举行折弯、压铆、焊接等一系列处理惩罚的工艺。下面是钣金加工中折弯工艺所遇到的问题和解决步伐。问题一:折弯边不屈直,尺寸不稳固缘故原由:1、计划工艺没有摆设压线或预折弯2、质料压料...
 中山铭偌金属制品有限公司