
钣金加工中钣金激光切割实用于什么样的材料
有哪些资料适用于激光切开(钣金加工,钣金件加工)呢?如今就由我司佛山华锐达激光切开有限公司具体为我们阐明:
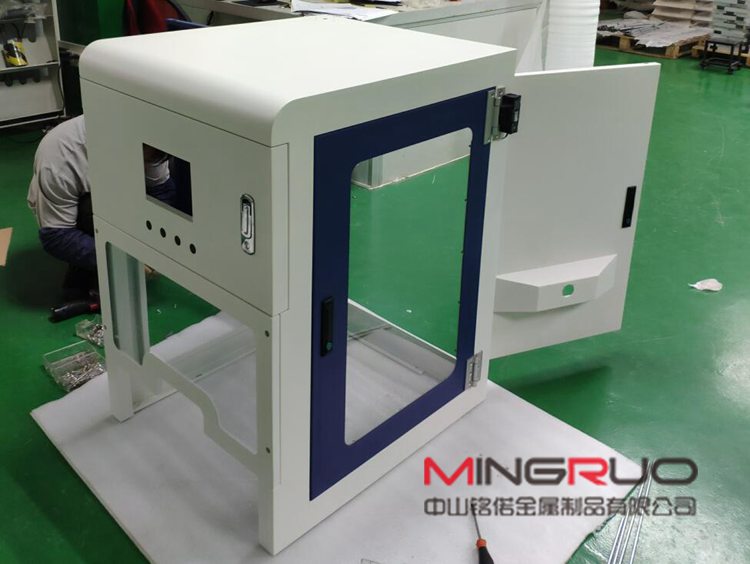
结构钢
该资料用氧气切开时会得到较好的成果。当用氧气作为加工气体时,切开边际会细微氧化。关于厚度达4mm的板材,能够用氮气作为加工气体进行高压切开。这种情况下,切开边际不会被氧化。厚度在10mm以上的板材,对激光器运用特别极板并且在加工中给工件外表涂油能够得到较好的作用。
切开不锈钢需求:运用氧气,在边际氧化没关系的情况下;运用氮气以得到无氧化无毛刺的边际,就不需求再作处理了。在板材外表涂层油膜会得到十分好的穿孔作用,而不下降加工质量。
铝
虽然有高反射率和热传导性,厚度6mm以下的铝材能够切开,这取决于合金类型和激光器才干。当用氧切开时,切开外表粗糙而坚固。用氮气时,切开外表滑润。纯铝由于其高纯十分难切开,只要在体系上设备有“反射吸收”设备的时分才干切开铝材。不然反射会破坏光学组件。
钛
钛板材用氩气和氮气作为加工气体来切开。其它参数能够参阅镍铬钢。
铜和黄铜
两种资料都具有高反射率和十分好的热传导性。厚度1mm以下的黄铜能够用氮气切开;厚度2mm以下的铜能够切开,加工气体必须用氧气。只要在体系上设备有“反射吸收”设备的时分才干切开铜和黄铜。不然反射会破坏光学组件。
激光切开质量好,切开速度快,所以在我国发展速度很快
推荐阅读:

相关文章
钣金加工厂如何解决镀锌合金产品起泡问题
锌合金由于成型方便,可塑性强,成本低,加工效率高,广泛应用在卫浴,箱包,鞋服辅料中,但锌合金的起泡问题(电镀;喷涂)却一直困恼着五金厂与电镀厂的朋友。今天我们把多家五金厂和电镀厂针对锌合金起泡故障...
钣金加工中的激光焊接到底是什么?
1. 激光焊接工艺参数功率密度和功率密度是激光加工中最重要的参数之一。由于功率密度高,表面层可在微秒范围内加热至沸点,导致大量汽化。因此,高功率密度有利于材料的去除加工,如钻孔、切割和雕刻。为了降低功...
钣金焊接加工工艺有些什么要求
【钣金加工】 钣金焊接加工技术标准 标准项目 图片 阐明 关键 平面对接 用点焊方法有助于进步商品层次和出产功率 如果底座对接,思考到强度平板宽度可大些70mm左右,如果其它侧板等零件可5...
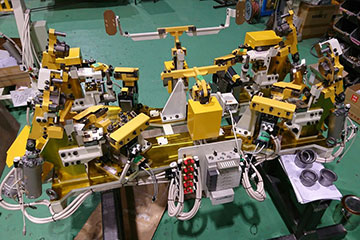
钣金加工中焊接工艺技术难点之焊接工装夹具的的深入剖析!-中山铭偌金属
钣金加工中焊接工装使用是制造业的普遍真理:零件按严格的公差制造,任何差异都会减慢生产速度,最终导致制造商损失金钱。 焊接时,金属会被加热,导致金属变形。没有避免这种情况。“当焊接时,由于各种原因...
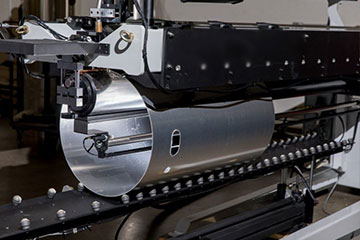
通过引进激光自动焊管技术控制成本,打开通向新市场的大门!
Esta Rohr GmbH是一家小型家族式管材生产商,它避开主流市场,专注于特种应用。它在德国的两个工厂雇用了大约100名员工:Siegen和Erndtebrück。作为一个利基市场参与者,该公司专...
钣金加工的本质和艺术性质
钣金加工俗说是一种金属加工,现说就是一种艺术加工。看人要看心,看物要品心,说的就是看人不能看表面,看物品不要因为它的样貌就忽略了它的本质和作用。 金属板材加工就叫钣金加工。具体譬如利用板材制作烟...
冲压件和钣金件在制作工艺上到底有何区别
近日闲来无事就在百度知道里面逛逛,发现一个很有意思的问题,有不少网友都在问钣金件和冲压件到底有什么不同?下面小编就来慢慢的替大家解决这个困扰了你很久的问题。 首先,你必须明白一个道理,钣金件不一...
钣金加工中各工艺的详细解说
1、剪料:指资料经过剪板机得到矩形工件的技术进程。 2、下料:指工件经过LASER切开或数控冲床冲裁的技术进程。 3、落料:指在一般冲床或其他设备上上上上运用模具加工得到商品形状的技术进程。...
 中山铭偌金属制品有限公司