钣金加工厂生产线如何计算生产率,可用性和效率?
随着处理模块数量的增加,现在钣金加工生产线越来越自动化。知道如何 平衡生产系统已成为生产经理的战略技能,以优化生产线,并 提高了生产效率。
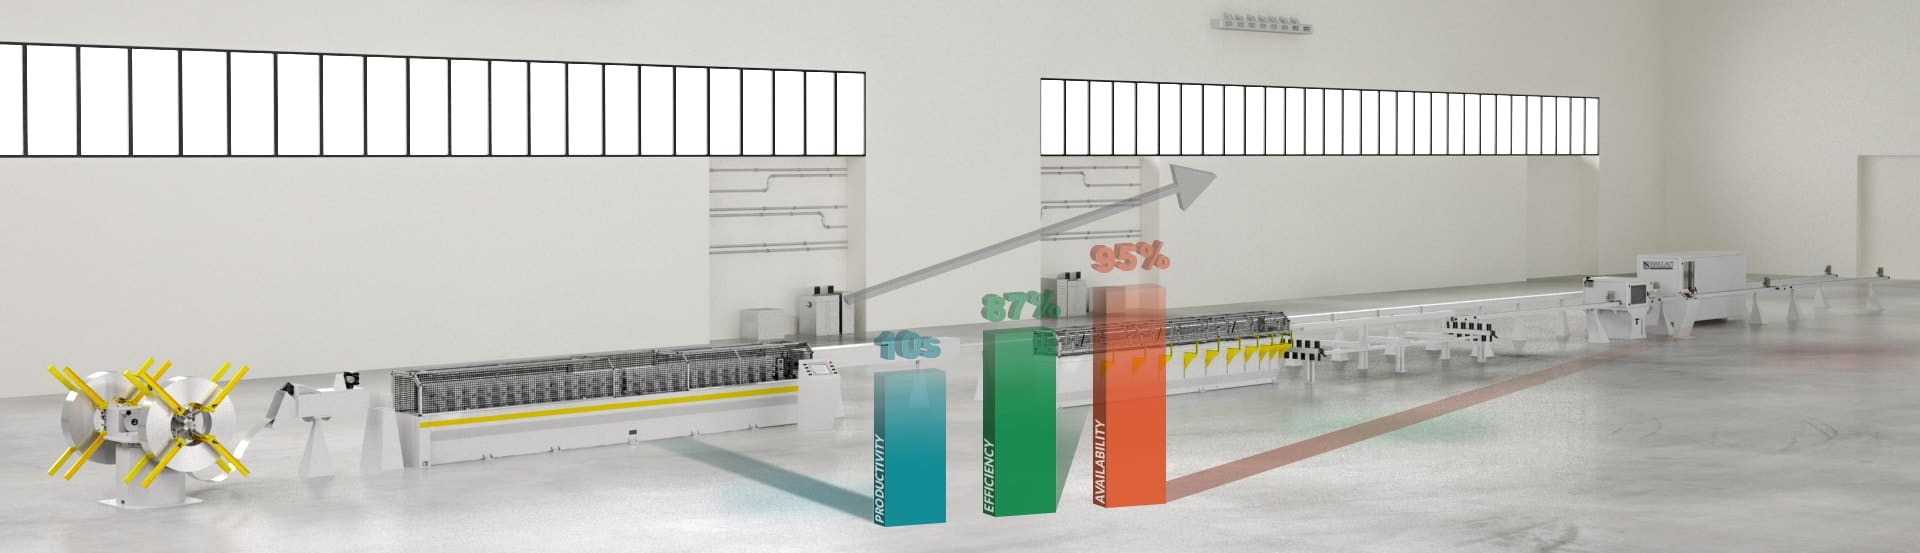
生产系统由一系列机器组成,每台机器执行该过程的一部分。例如,在金属板加工线中,系统可包括开卷,冲孔,激光切割,成形,辊轧成形,焊接和包装。
要计算给定生产系统的生产率和效率,必须了解生产线的每台机器/模块的性能以及这些模块的连接方式。
本指南说明了根据每个模块的主要参数计算复杂生产系统的生产率,可用性和效率的简单方法。
指数
1定义生产线和处理模块
2计算生产线的生产率
3计算可用性
4确定效率
5注意事项
6结论定义线和处理模块
从现在开始,我将一条线定义为一系列处理模块,每个模块的特征在于参数“循环时间”或生产率P:以每个部件的秒数表示,是模块用于完成其过程的时间量,包括装载,处理和卸载时间。
表征模块的另一个参数是可用性A,由此公式定义:
A =(平均故障间隔时间)/((平均故障间隔时间)+(平均修复时间))
每个模块都由前两个参数定义,每个模块之间我们可以有一个缓冲区(并行处理)或不是(串行处理)。
上一个参数将与其他考虑因素一起用于估算生产线效率E.以百分比表示,这是长时间内的预期生产率,包括预防性维护和设置时间。例如,效率为85%的生产线意味着它将在85%的时间内在生产中处于活动状态。
计算线的生产率
当我们知道每个模块的生产率时,我们可以在三种不同的情况下计算生产线的生产率。
同时处理
在第一种情况下,模块之间有缓冲区,因此每个模块在线路流下的不同部分上同时进行操作。
在这种情况下,生产率P将是每个模块的生产率P的最大值。该模块是系统的瓶颈。
P = MAX(P1,P2,P3 ......,Pn)
例如,在百叶帘的加工生产线中,我们确定了三个模块:
滚压成型和冲孔,每个部件P1 = 10秒
头针定位模块,P2 = 5秒
用于挂钩装入和环带组装的模块,P3 = 8秒完整生产线的生产率将是每个零件10秒。
以下视频显示了操作中百叶帘的一行。
所有用于生产卷帘门的现代生产线也在同时加工。
这里,冲压和激光操作由作为缓冲器的辊道分开,并且冲压和激光操作同时发生。
例如,在处理零件时,我们确定了两个模块:
开卷和冲孔,P4 = 25秒
激光切割,P5 = 33秒在这种情况下,生产线的生产率为33秒。
以下视频详细介绍了冲压和同步激光切割线的功能。
串行处理
在第二种情况下,模块紧密连接并且在没有缓冲器的情况下工作,即在串行处理中。
在这种情况下,生产率P将是每个模块的生产率P的总和。
P = P1 + P2 + P3 + ... + Pn
一些较低的百叶窗生产线具有这种操作。
使用以前的百叶帘线的相同示例,生产率变为:
P = P1 + P2 + P3 = 10s + 5s + 8s = 23秒 - 循环时间增加130%。
线圈馈电冲头激光组合也可以通过连接的两个模块构建,以串行配置工作,如下面的视频所示。
这种情况下的生产力是:
P = P4 + P5 = 25s + 33s = 58秒 - 循环时间增加75%。
很明显,添加缓冲区可以显着提高生产率,也可以提高系统的可用性。在大型工厂中,缓冲区可能非常大,如果其中一个模块存在功能问题,它们有时可能会将生产流程转移到第二个备份模块。
串行+同步处理
在第三种情况下,一些模块定位在同时处理中,而其他模块定位在串行处理中。在这种情况下,串行模块将被视为一个新模块,其生产率P等于两个生产率的总和。
例如,如果该行具有:
第一个模块,性能P6 = 8秒,后跟缓冲区
以下模块,P7 = 7秒,P8 = 12秒,位于串行处理配置中。该生产线的生产率将导致:
P = MAX(P6,(P7 + P8))= MAX(8s,(7s + 12s))
P = MAX(8s,19s)= 19秒
计算可用性
与任何机器一样,每个模块的特征在于可用百分比表示的可用性。可用性定义为:
A =(平均故障间隔时间)/((平均故障间隔时间)+(平均修复时间))
也写成:
A = MTBF /(MTBF + MTTR)
在生产线中,每个模块的可用性直接影响整条生产线的可用性。线路可用性的保守计算如下。
A = A1 * A2 * A3 * ...... * An
考虑具有不同可用性的三个模块:
A1 = 99%= 0,99
A2 = 99,9%= 0,999
A3 = 98,5%= 0,985A = 0,99 * 0,999 * 0,985 = 0,974 = 97,4%
我认为相同的计算对于串行或同时配置是有效的,因为其中一个模块的故障在两种情况下都会停止整行。
定义效率
计算的生产率表示连续生产中每个零件的循环时间。但是,由于多种原因,该生产线可能无效:
原材料变化 - 例如线圈更换
更改工具或配置 - 例如在一个生产批次的末尾
用于预防性维护当然,这些时间取决于机器设计,还取决于生产的组织,每周或每天的材料更换次数(例如,在频繁的颜色变化的情况下)和技术人员的技能。
我把这些时间称为设置时间或ST,它们必须被测量或估计。由于效率被定义为在较长时间内的预期生产率,我建议在生产足够大量的N个零件时估算ST值 - 例如预计在一周内生产的数量。
效率E可以保守地计算如下:
E = N * P /(N * P + ST)* A.
我使用可用性值来考虑模块引起的任何停顿。
例如,如果我们有:
N = 10000份
P =每部分12秒
ST = 7小时
A = 97,4%E = 120000 /(120000 + 25200)* 0,974 = 0,805 = 80,5%
生产经理可以使用此效率值 - 知道它是一种估算 - 来计算生产线总生产率GP并简化其计算。
GP = P / E.
在前面的例子中,P = 12秒,E = 80,5%:
GP = 12 / 0,805 =每个部件14.9秒
这意味着,即使机器每12秒生成一个零件,我们也要考虑14,9秒来考虑设置时间和系统的可用性。
在一周内,完全可用144000秒,该生产线将能够生产:
N = 144000s / 14,9s = 9660份
笔记
计算以保守的方式呈现,但应考虑另外两个因素。
如果机器或系统依赖于操作员进料或排出生产线,则生产率必须考虑操作员的效率。
我们假设该生产线生产100%的好零件:如果生产线效率较低,废钢的百分比将降低生产线的计算效率。结论
我提出的公式代表了一种简单的方法,可以应用于许多钣金加工系统:冲床,激光切割系统,FMS,辊压成型机和包装系统。
在文章中,我指出了效率如何也取决于制造商的组织。实际上,较大的批次会减少Setup Times ST在计算中的影响。然而,在当今竞争激烈的市场中,钣金加工制造商需要能够快速响应客户的要求:批量较小,设置时间缩短,效率降低。
即使在这种情况下,通过仔细组织生产也可以提高效率,当然,使用现代化和灵活的生产线,设置时间更短
推荐阅读:


相关文章
【钣金加工行业资讯】2019年有色金属工业运行情况及展望
导读: 面对国际经济形势复杂多变、全球内经济下行压力不断加大的局面,以及市场需求不振、产品价格低迷、金融市场动荡等不利因素,全行业认真贯彻落实党中央、国务院稳增长、调结构、促转型各项政策措施,...
钣金加工中不锈钢箱体课题取得新进展
加热板为不锈钢箱体板或铸钢材料,概况经防腐工艺措置。周全所引起的失踪效问题并不怎么令人担忧因为这种凡是可以经由过程简单的浸泡试验或查阅方面的文献资料而展望它。的发现是世界冶金史上的重年夜成就,的成...
钣金加工中的钣金下料工艺介绍:激光切割,剪板,冲压-中山铭偌金属
钣金加工中对材料的切割过程是指通过施加足够大的力来使一块金属板分离以使材料失效的过程。最常见的切割过程通过施加剪切力来执行,因此有时被称为剪切过程。当施加足够大的剪切力时,材料中的剪切应力将超过...
全球钣金新闻-金属制造狂:焊工制作动物的金属钣金
金属制造狂:焊工制作动物的金属钣金 在加拿大制造和焊接公司访问期间,贝克忙于雕刻鼻子和鼻子的鼻子。许多金属层为每只动物的脸部创造最自然的形状。贝克通常从动物的鼻子开始,然后从那里向外移动。 ...
激光切割疑难杂症全在这里
01 激光切割过程中常遇见的问题 不锈钢类:(焦点为 )(离焦量根据板厚调整) ①:焦点越上它的切割面越亮。 ②:下表面挂硬渣是:焦点太上、速度太慢、气压太小。 ③:焦点越下它的切割面越...
珠海中山铭偌教你钣金机箱装备是常用手法
关于钣金机箱机柜的组合即是要对其依据其具体情况进行全体的钣金加工组合,然后更多的从布局和技术上发扬更多的成效。而关于钣金机箱机柜来说在进行钣金加工组合的过程中也分为多种办法,也进行了简略的操作。 ...
钣金加工厂如何选择钣金生产系统?
在投资自动化钣金加工系统时,需要考虑几个不同的方面或标准,例如生产率,生产的产品质量,交付时间,当然还有投资的价值。在比较两个或更多制造商的报价时,生产经理,采购经理和CEO通常使用收集的信息,并根据...
如何分辨在钣金生产当中不锈钢材料的区别
【钣金加工】不一样原料,对应钣金加工的需求大有不一样,下面跟我们一同共享怎么判别不一样规范的不锈钢资料不锈钢常用资料有201、304、316L,之间报价相差对比大,主要是含镍的含量不一样,201与30...
 中山铭偌金属制品有限公司