钣金加工产品出现变形不要慌,我们可以这样处理!
对于很多钣金加工处理来说,针对钣金件需要做很多处理,尤其是在零件冷却过程中,钣金加工淬火介质种类、冷却性能、淬硬性等与变形有关。冷却性能的变化可通过改变介质的黏度、温度、液面压力、使用添加剂、搅拌等进行调节。淬火油的黏度越高,温度越高,椭圆形变形越小。在静止状态下,变形较小。
在锻件的热处理中,减少变形的零件摆放方式,一是尽可能垂直吊挂,二是垂直放在炉底部,三是用两点水平支撑,支点位置处于全长的三分之一与四分之一之间,四是平放于耐热钢工装上。
钣金加工减压淬火是通过降低淬火介质的液面压,从而延长蒸汽膜阶段,高温区的冷却速度下降,使零件各部分的冷却速度均匀。首先将零件从淬火温度油冷至略高于Ms点的温度,随后出炉,在气氛中保持,使零件整体温度均匀,然后再油冷,使马氏体相变均匀进行,变形的不规则性得到极大的改善。
以下可以有效降低钣金加工变形:盐浴淬火;高温油淬火;减压淬火;一槽三段淬火。盐浴淬火和高温油淬火相似,都是在马氏体转变温度处淬火,使马氏体相变的均匀性增加。
为了防止焊接变形,在工艺措施上应该知道的注意事项:
(1)选择合适的焊接顺序。对于组件较多的焊接结构,应当将组件分别焊接、矫正后,再组装整体焊接,这样,总比先装配成整体,然后再焊接变形小些。并且局部地方可边装边焊,操作也比较方便。
(2)选择合理的焊接顺序。为防止焊接变形,在焊接顺序上,应采取条焊法、退焊法和对称焊法。
(3)反变形法。就是焊前给予焊件一个和焊后变形方向相反的变形,焊接后正好抵消工件焊前的变形。
(4)刚性固定法。这种方法对减少焊接变形很有效。
(5)选用合理的焊接方法和规范。各种焊接方法加热焊缝的能量密度和热量输入时不同的,对薄板焊接而言,选用能量密度高的焊接方法,如采用二氧化碳气体保护焊,等离子弧焊来代替气焊和手工电弧焊,就可减小焊接变形。焊接铝及铝合金结构时,气焊比手工氩弧焊变形大得多。
推荐阅读:

相关文章
钣金加工中焊接工艺技术难点之焊接工装夹具的的深入剖析!-中山铭偌金属
钣金加工中焊接工装使用是制造业的普遍真理:零件按严格的公差制造,任何差异都会减慢生产速度,最终导致制造商损失金钱。 焊接时,金属会被加热,导致金属变形。没有避免这种情况。“当焊接时,由于各种原因...
钣金加工厂如何解决镀锌合金产品起泡问题
锌合金由于成型方便,可塑性强,成本低,加工效率高,广泛应用在卫浴,箱包,鞋服辅料中,但锌合金的起泡问题(电镀;喷涂)却一直困恼着五金厂与电镀厂的朋友。今天我们把多家五金厂和电镀厂针对锌合金起泡故障...

钣金加工喷涂的优点有哪些?
钣金加工喷涂主要分为以下三种:平光:可细分为哑光、平光和高光。喷涂层厚度约60-90μm,背喷后约90-120μm。砂纹:可细分为细砂纹和粗砂纹。喷层厚度约50-80μm,回喷后约80-110μm。橙...
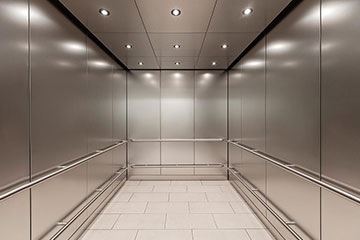
钣金加工产品在自动化及电梯行业中的应用
钣金工艺基本由剪切、冲压、折弯、成形和连接等工艺组成,一般来说以上工艺基本通过如下设备实现:剪板机、冲床、激光切割机、等离子切割机、水射流切割机、折弯机、焊机,以及各种辅助设备如:开卷机、校平机、去毛...
钣金加工工艺剖析 材质到焊接全方位解析
金属板材加工就叫钣金加工。详细比如使用板材制造烟囱、铁桶、油箱油壶、通风管道、弯头大小头、天圆地方、漏斗形等,首要工序是剪切、折弯扣边、曲折成型、焊接、铆接等,需求必定几许常识。钣金件即是薄板五金...
钣金箱体焊缝漏水和怎样防锈呢
【钣金加工】焊缝处经酸洗后再磷化喷粉,过一段时辰后总会有一些锈水渗出,这个疑问再前处置进程中一、该怎样处置? 1.酸洗时缝隙处的酸未经中和或是中和不完全,磷化处置化成皮膜不完全易生锈.涂装后一段...
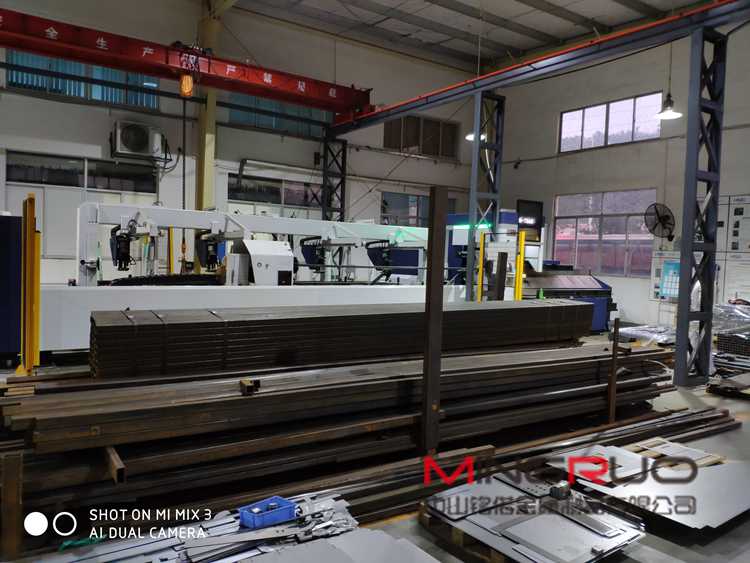
金属铣床在钣金行业中必不可少 广州铭偌钣金加工厂
这些年,跟着国民经济疾速稳定开展,配备制作业的复兴以及整个制作业技能晋级和国防现代化需要加大,在固定资产出资较快添加的拉动下,推进我国我国机床东西职业呈现了产销畅旺的局势,金属切削机床制作职业也在...
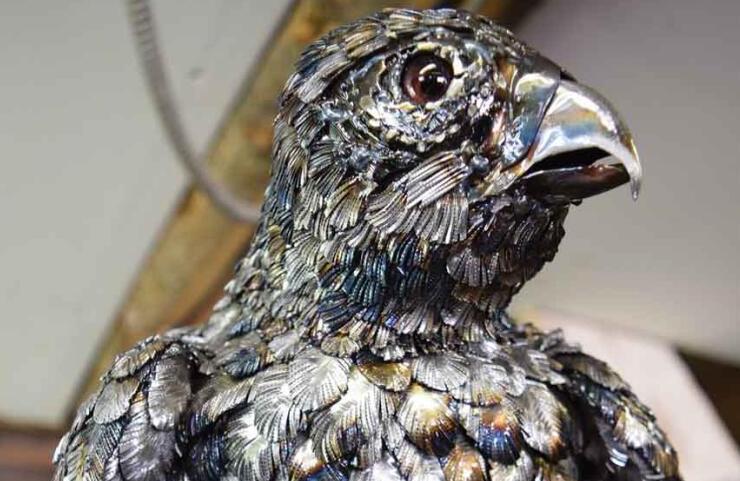
全球钣金新闻-金属制造狂:焊工制作动物的金属钣金
金属制造狂:焊工制作动物的金属钣金 在加拿大制造和焊接公司访问期间,贝克忙于雕刻鼻子和鼻子的鼻子。许多金属层为每只动物的脸部创造最自然的形状。贝克通常从动物的鼻子开始,然后从那里向外移动。 ...
 中山铭偌金属制品有限公司