钣金加工中的激光切割到底是什么原理?
切割过程是指通过施加足够大的力来使一块金属板分离以使材料失效的过程。形成的切口可以沿着开放路径以分离一部分材料或闭合路径以切出并移除该材料。切割过程的几何可能性取决于所使用的技术,但大多数都能够切割出任何2D形状。一些最常见的金属板切割工艺使用 剪切力来分离材料。这些过程的描述可以在上一节中找到 。在本节中,将讨论使用其他力(如热能或磨损)的切割过程。使用这种力的一些常见的钣金切割方法包括:
· 激光束切割
· 等离子切割
· 水射流切割

激光束切割
激光切割使用高功率激光切割金属板。一系列镜子和镜头将高能光束引导并聚焦到要切割的片材表面上。当光束撞击表面时,光束的能量会熔化并蒸发下面的金属。通过气流将任何剩余的熔融金属或蒸汽从切口吹走。精确控制激光束相对于片材的位置,以允许激光跟随所需的切割路径。
该过程在激光切割机上进行,该激光切割机由电源,激光系统,镜子,聚焦透镜,喷嘴,加压气体和工件台组成。最常用于金属板切割的激光器是基于CO2的激光器,具有大约1000-2000瓦的功率。然而,Nd和Nd-YAG激光器有时用于非常高功率的应用。激光束由一系列反射镜引导并通过“切割头”,该“切割头”包含透镜和喷嘴,以将光束聚焦到切割位置上。切割表面处的光束直径通常约为0.008英寸。在一些机器中,切割头能够在工件上方的XY平面内移动,工件被夹紧在下面的固定工作台上。在其他激光切割机中,切割头保持静止,而工作台在其下方移动。两种系统都允许激光束切割工件中的任何2D形状。如上所述,在该过程中还使用加压气体以在形成切口时吹走熔融金属和蒸汽。该辅助气体,通常是氧气或氮气,进入切割头并与激光束吹出相同的喷嘴。

激光切割可以在含铁和有色金属的金属板上进行。具有低反射率和导电性的材料使激光束最有效 - 碳钢,不锈钢和钛是最常见的。反射光和传导热量的金属,如铝和铜合金,仍然可以切割,但需要更高功率的激光。激光切割也可用于金属板材以外的工艺,用于切割塑料,陶瓷,石材,木材等。
如前所述,激光切割可用于切割几乎任何2D形状。但是,最常见的用途是切割外部轮廓或复杂功能。通常使用其他钣金工艺冲压出简单的内部特征,例如孔或槽。但是高度复杂的形状和外部部分边界非常适合激光切割。激光切割不需要与材料进行任何物理接触的事实为切割质量提供了许多益处。首先,形成最小的毛刺,形成光滑的边缘,可能不需要任何修整。其次,没有工具接触意味着仅发生最小的片材变形。而且,在受激光束影响的窄区中仅存在少量热变形。最后,切割过程中不会有污染物嵌入材料中。虽然不是质量问题,但值得注意的是,缺乏物理工具磨损将降低成本并使激光切割成本有效地用于小批量生产。
功能
· 板厚:0.02-0.50英寸。
· 切割速度:30-500 IPM(1000 IPM可行)
· 切口宽度:0.006-0.016英寸(0.004英寸可行)
· 公差:±0.005英寸(±0.001英寸可行)
· 表面光洁度:125-250μin
设计规则
· 边缘 - 毛刺很小,但可以通过使用更薄的片材进一步减少。
· 角落 - 圆角优先于尖角。内角必须具有等于激光束半径的最小半径。
· 孔 - 最小孔直径应约为板厚的20%,最低为0.010英寸。激光切割孔将具有轻微的自然锥度。
· 可以一次切割多张纸以降低成本

等离子切割
等离子切割使用聚焦的电离气体或等离子体流切割金属板。等离子体在极高温度和高速下流动,并通过喷嘴指向切割位置。当等离子体接触下面的表面时,金属熔化成熔融状态。然后通过来自喷嘴的电离气体流将熔融金属吹离切口。精确控制等离子体流相对于片材的位置以遵循所需的切割路径。
等离子切割用等离子炬进行,等离子炬可以是手持式的,或者更常见的是由计算机控制。CNC(计算机数控)等离子切割机可实现复杂和精确的切割。在任何一种类型的等离子炬中,通过首先通过指向切割表面的喷嘴高速吹入惰性气体来产生等离子体流。通过气流形成的电弧将气体电离成等离子体。然后喷嘴将等离子体流聚焦到切割位置。与激光切割一样,该工艺不需要任何物理工具,这可降低初始成本并允许低成本的低成本生产。
等离子切割的能力与激光切割略有不同。虽然这两种工艺都能够从金属板上切割出几乎任何2D形状,但等离子切割无法达到相同的精度和光洁度。边缘可能是粗糙的,特别是对于较厚的片材,并且材料的表面将具有可以通过二次加工去除的氧化物层。然而,等离子切割能够切割比激光切割更厚的片材,并且通常用于超出金属板的工件。
水射流切割
水射流切割使用高速水流切割金属板。水通常含有磨料颗粒以磨损材料并以约2000英尺/秒的高速在窄射流中行进。结果,水射流对切割位置处的材料施加非常高的压力(大约60,000psi)并且快速腐蚀材料。水射流的位置通常是计算机控制的,以遵循所需的切割路径。
水射流切割可用于从金属板上切割几乎任何2D形状。切口的宽度通常在0.002和0.06英寸之间,并且边缘具有良好的质量。因为没有形成毛刺,所以通常不需要二次精加工。此外,通过不使用热来熔化材料,如激光和等离子切割,热变形不是问题。
推荐阅读:

相关文章
非标钣金加工中的制作流程
非标钣金加工中的制作流程较为繁琐,在钣金加工的钣金装配工作中我们会总结经验和建立作业标准装来提高产品质量和钣金装配效率!1. 在装置前我们应该过细地阅读装置工艺和装箱单等资料;2. 按划定领取半成品、...
钣金加工机箱机柜为何流行
机箱机柜是现在钣金加工最流行的一种,为什么会流行,这和它的本质有关系,因为钣金的本质,重量轻、强度高、成本低、而且可以大规模生产。 机箱机柜一般包括外壳、支架、面板上的各种开关、指示灯等。外壳用...
珠海中山铭偌金属教您在制作钣金件的时候选择各种材料
冷轧钢板、钢型材、铸铝型,他们的钣金加工方法都大不相同,下面跟我们剖析一下他们的加工特性如今的机柜原材料用的最多的即是冷轧钢板了。冷轧钢板在常温下是不发生氧化反响的,所以外表质量好,尺度的精度也高,再...
钣金加工技术之小型变压器常识解述
小型变压器实验和工业中常见的一种设备仪器,专门用于工频范围内进行电压和电流变换的一种小功率变压器。 变压器是通过电磁耦合关系传递电能的设备,用途可综述为:经济的输送电能、合理的分配电能、安全的使...
钣金机床在我国占有什么样的影响
不把握核心技能,高级数控机床选用进口的数控系统和功用部件。严峻制约了主机制作技能的开展。并且,很多运用进口的功用部件和数控系统,主机厂降价的空间很小,所以,虽然我国机床的商品结构和数量都进步了可是...
国外机械行业技术过硬,但受我国打压,不得不对外接单
【珠海钣金加工】德国机械职业在经济危机及欧债危机两层冲击之下,仍然凭着其坚实的技能根底,赢得了很多订单,在2012年其出口总额再次打破1万亿。 但是在遭到两层危机的冲击下,其我国公司也不是一往无...
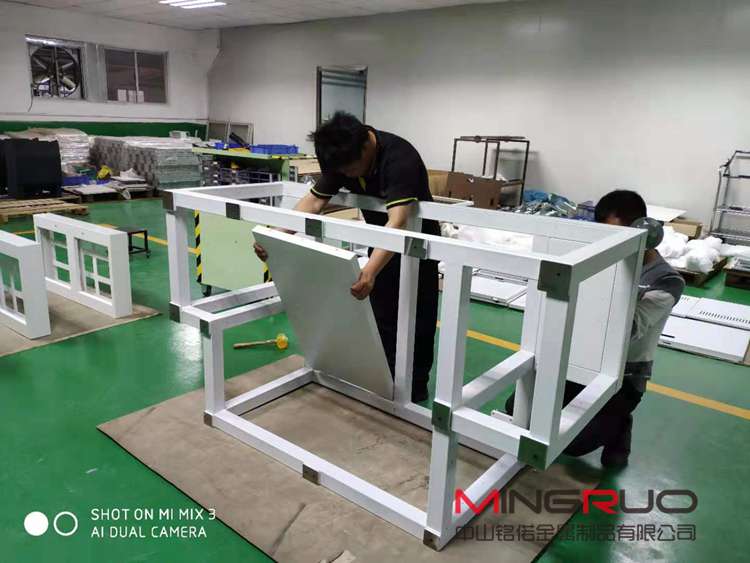
钣金加工的本质和艺术性质
钣金加工俗说是一种金属加工,现说就是一种艺术加工。看人要看心,看物要品心,说的就是看人不能看表面,看物品不要因为它的样貌就忽略了它的本质和作用。 金属板材加工就叫钣金加工。具体譬如利用板材制作烟...
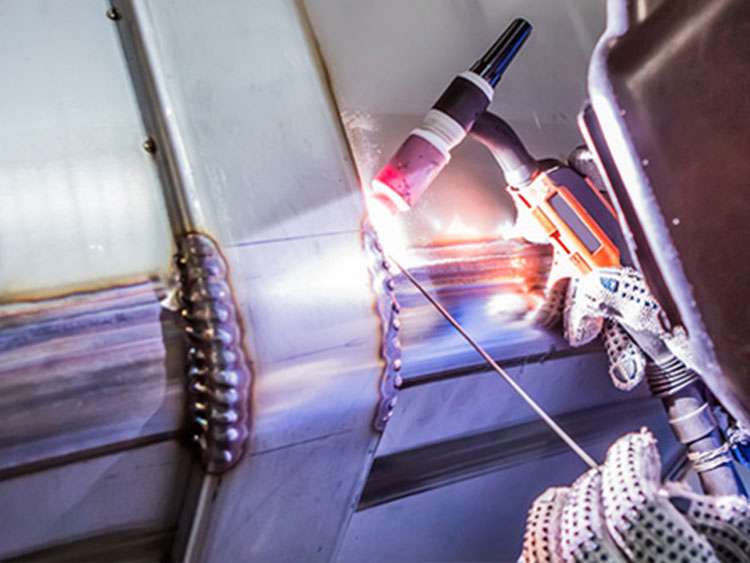
钣金加工中改善焊接技术的五种方法-中山铭偌金属
改善棒焊技术的五个步骤 打印文章 了解焊接焊接技术的五个基本要素,以显着改善焊接焊接效果。 改善结果的基本要素 对于许多人来说,尤其是那些不熟悉或者每天都不焊接的人, 焊接焊接,也就是...
 中山铭偌金属制品有限公司