
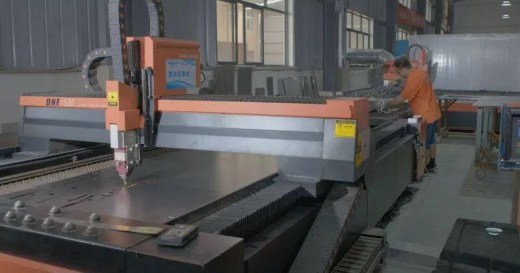
使用激光切割机精密度明显提升
以前全球内各行业一般都选择手工裁切,劳动强度大,对操作者的技术要求也很高,如果有相贯线切割禁绝、坡口视点不均匀等原因,直接导致焊接质量达不到要求,激光切割机由于其加工工艺的特殊性,成为许多职业的选择。
管式激光切割机自动化、智能化程度高,能灵敏地应对各种生产任务,有效地减轻工人的劳动强度,优化生产工序流程,提高各专业车间的自动化水平,深受广大管材加工行业的喜爱!
从1960年7月梅曼发明世界上第一台红宝石激光器以来,激光的这一性质使得全息照相技术成为目前世界上第一台红宝石激光器,经过多年的发展,已取得了很大的成就,激光切割加工因其对激光及其应用的创造性贡献,先后获得了诺贝尔物理学奖。
自从激光被发明以来,由于它具有方向性、单色性、时空相干性等特点,一直受到科学家,尤其是军事家们的广泛关注,经过科学家们的不懈努力,无论在工作原理、实验手段还是制造工艺等方面,都已逐渐成熟。激光切割加工是利用光的能量通过透镜聚焦,在焦点上达到很高的能量密度,并依靠光热效应加工。
在激光切割机切割物料时,工作表面会释放出大量的气体和飞溅,这些气体和飞溅都会对镜头造成伤害。
如果污染物落在镜片表面,激光光束会吸收能量,产生热透镜效应。操作人员可将镜头拆下并清洁,如果镜头尚未形成热应力。激光切割机功率突然下降,可能导致玻璃管破裂。
而且破裂的玻璃管壁上有水印的痕迹。又可增加空调功率,并与空气干燥器以降低空气湿度;遇湿度高时,也可引起玻璃破裂。在镜面上没有污垢和残留痕迹;用干空气吹干;必要时可将几滴丙酮弄湿的透镜纸卷成棒状,轻轻擦洗表面,除去有污点。

推荐阅读:

相关文章
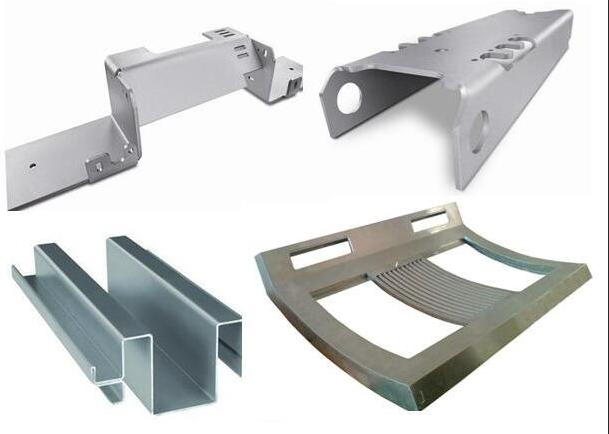
光纤激光切割机能加工钣金
薄板是一种比较常见的金属材料,薄板的应用范围很广,应用于电子电器、通讯、汽车等行业。它使相当多的工作工厂的钣金加工开始,钣金加工时会先选择光纤激光切割机,光纤激光切割机加工钣金有什么优势?具体表现在三...
钣金加工激光切割精度除了设备本身还有哪些其他因素?
切割精度是衡量激光切割机质量的重要一环,激光切割精度并不完全取决于设备本身,而是由很多因素,主要有以下几个因素:1、激光束聚焦光斑的大小。激光束聚光后光斑越小,切割精度越高,尤其是狭缝越小...
钣金的行业名词大盘点
(1)落料:在普通冲床或其它设备上,通过模具加工,获得产品形状的工艺过程。(2)冲孔:指工件经过普通冲床和模具加工孔的工艺过程。(3)凸模:指在冲床或油压机用模具使工件形成凸起形状的工艺过程。(4)冲...
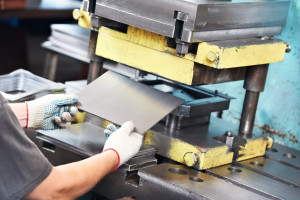
钣金加工中9种冲压工艺介绍
金属冲压比大多数人考虑的要多得多。复杂的零件通常需要一系列的几个不同的步骤来创建。乍一看似乎很简单的零件很少只需要一个冲压步骤才能被认为是正确完成的。在确定适当的金属冲压工艺时经常会发现混淆。在选择金...
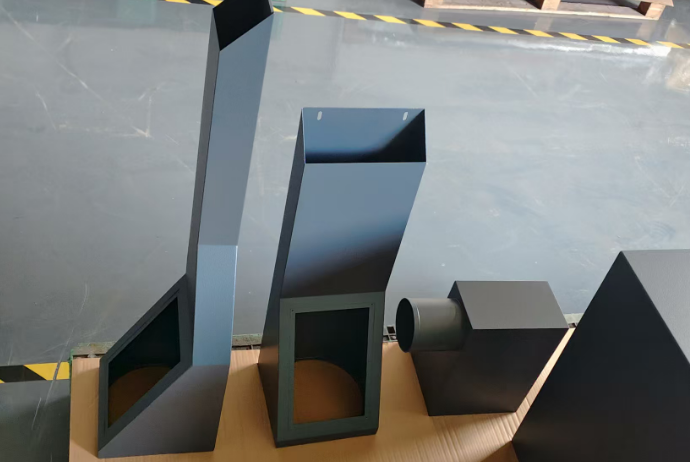
中山钣金加工:机箱机柜加工,满足不同行业的特殊需求
中山的行业类型丰富,从电子、通信到工业控制,不同行业对机箱机柜的需求差异很大。而专业的中山钣金加工厂,能根据不同行业的特殊需求,定制符合要求的机箱机柜,解决行业专属的加工难...
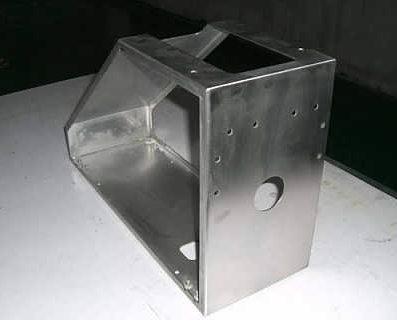
特种钣金的切割工艺有哪几种?
伴随着全球内外形势的日益复杂,对防护车辆的需求呈增长趋势,防护车的内外表面大多采用特种钢板。专用车体结构一般都采用特种钢板焊接连接结构,但焊缝部分是防护薄弱环节,所以采用折弯一体化结构可以减少焊缝设计...
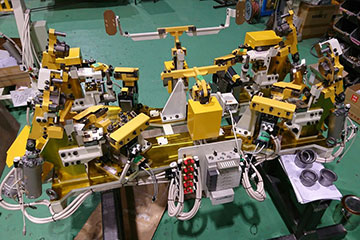
钣金加工中焊接工艺技术难点之焊接工装夹具的的深入剖析!-中山铭偌金属
钣金加工中焊接工装使用是制造业的普遍真理:零件按严格的公差制造,任何差异都会减慢生产速度,最终导致制造商损失金钱。 焊接时,金属会被加热,导致金属变形。没有避免这种情况。“当焊接时,由于各种原因...
钣金加工中数控折弯加工零件范围及加工精度参数的详细解答
折弯过程中,上、下模之间的作用力施加于材料上,使材料产生塑性变形。工作吨位就是指折弯时的折弯压力。确定工作吨位的影响因素有:折弯半径、折弯方式、模具比、弯头长度、折弯材料的厚度和强度等,见图1所示。通...
 中山铭偌金属制品有限公司