
特种钣金的切割工艺有哪几种?
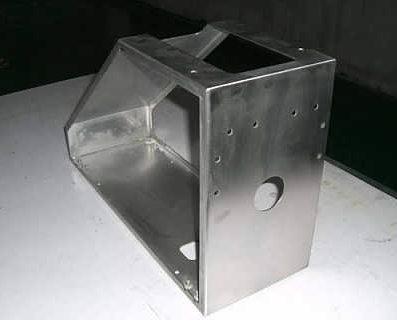
伴随着全球内外形势的日益复杂,对防护车辆的需求呈增长趋势,防护车的内外表面大多采用特种钢板。专用车体结构一般都采用特种钢板焊接连接结构,但焊缝部分是防护薄弱环节,所以采用折弯一体化结构可以减少焊缝设计,慢慢地可以替代原来的焊接拼接。特殊的钣金制品切割工艺,主要有以下几种方法。
(1)水刀。本方法适用于所有特制钣金产品的下料,由于该工艺没有热影响区,因此可以完全消除裂纹的危险。
(2)激光切割。对较厚的特制钣金加工产品,可以用此工艺切割,该工艺所产生的切口更窄,热影响区也更窄,一般小于3 mm。
3)等离子切割。特殊的板材加工产品下料也可以用这一工艺进行切割。该方法产生的切口宽度一般为3~4毫米,热影响区宽度不超过5 mm。而等离子切割可以在水下进行,这样可以减小变形,从而产生较窄的热影响区。
(4)气割。本发明可以应用于厚达60 mm的特种钢板,该工艺可以产生2~5 mm宽的切口,热影响区通常为4~10 mm。值得注意的是,对于高硬度的特殊钢板使用不受控制的气割会导致氢致裂纹(也称为冷裂纹),而且板材厚度超过20~30 mm时也会出现这种情况,板材越厚,就越敏感。但要避免在切割过程中或切割后出现裂纹,最有效的方法是先对钢板进行预热,然后对切割部分进行高温保温。在开始切割之前,将整个钢板或目标切口两侧至少100 mm宽的区域加热到规定的最低温度,可用恒温加热炉、加热毯等方法来实现,而在某些情况下,燃气加热炉也可全程保持温度(可以使用同一设备对切割部件进行高温保温)。如果切割宽度足够大,可以消耗过多的热量时,可采用低速切割。
(5)砂轮。本方法一般用于对圆钢、管材的切割,也可用于特殊的钣金加工产品的直线切割。切割宽度与砂轮厚度相同,几乎无热影响。
推荐阅读:

相关文章
中山铭偌钣金:小批量定制零部件,3 天快速出样
中山不少中小企业有 “小批量钣金零部件定制” 需求,但常因订单量少被厂家拒绝,或面临 “交付周期长” 问题。中山铭偌推出小批量定制服务,支持 1-50 件钣金零部件加工,3 天即可快速出样,满足客户研...
怎样才能更轻松地应付各种钣金加工过程?
在板材加工过程中,多数客户关心加工质量,同时也关注其成本。实际上钣金加工的主要费用包括材料本钱、配件成品、人工本钱以及包装费用这几项。在这些中,材料本钱是最基本的,一般按面积计算,不同材料、不同规格所...
初学冲压必知的模具工艺术语
(1) 冲裁 是利用冲模使部分材料或工件与另一部分材料、工件或废料分离的一种冲压工序。冲裁是切断、落料、冲孔、冲缺、冲槽、剖切、凿切、切边、切舌、切开、整修等分离工序的总称。 (2) 切开 ...
制作钣金产品过程选那些材料更好
最近经常听到客户说我要做某某产品需要什么样的材料最好?什么样的材料价格最便宜,需要表面处理吗?其实钣金行业用到的材料很多,但是价格低廉的材料基本就是冷轧板,价格也是最实惠的,但是需要表面做防锈处理...
精密钣金加工焊接工艺的分别有哪几类?
精密钣金加工连接技术在现代机械制造业中,将两个或多个零件或部件连接在一起,如螺栓连接、铆钉连接、粘接和焊接等。 前两种连接方式为机械连接,可拆卸。 焊接是利用两个物体的原子之间的键来实现连接,形成永久...
钣金加工型钢下料时需要注意这四点
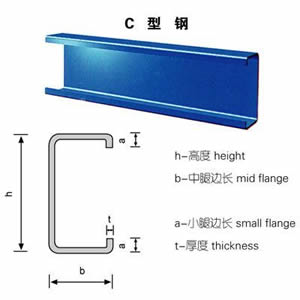
(1)关于板厚的处理:一般情况下,板厚会影响切角尺寸和展开材料的长度。 角钢或槽钢向内弯曲时,展开长度以内皮为基准; 角钢或槽钢外弯时,其展开长度以外皮为准; 前者以倒角内皮为准,后者以外皮为准。 如...
钣金机箱的生产有几道工序?
1.数冲,数冲这一工序就是根据产品图纸要求采用冲裁模式将产品未成型前的展开样式冲裁出产品的孔位以及外形尺寸的一个工艺。2.折弯,折弯这种工艺是将产品按各户要求的形状用折弯机将未成形的产品折弯到客户要求...
精密钣金加工需要把控好哪些因素?
由操作者主导的过程造成的缺陷一般可以由操作者控制。造成操作失误的主要原因有:操作人员质量意识差、操作过程中粗心大意、不遵守操作规程、操作技能低、技术不熟练、因简单重复的工作而感到厌烦。相对而言,焊接过...
 中山铭偌金属制品有限公司