钣金加工压铆和压段差时需要注意什么?
压铆:
根据图纸确认铆接件的规格型号,确认所需铆接的方向、位置、数量,确认铆接效果,即是否有露齿、变形、歪斜、偏位、模具压坏等。
确认铆接外观合格后,进行推力和扭转试验(型式取样);如果铆接处与方孔切边距离很近,铆接时方孔切边会变形,进而使方孔尺寸缩小。如有必要,将变形归档。
用相应规格的螺母或螺钉测试铆接螺纹,以便轻松拧入,确认铆接齿型无损伤。
由于五金种类繁多,严禁混料、错料;铆接时,防止工件歪斜,造成表面挤压。
压段差:
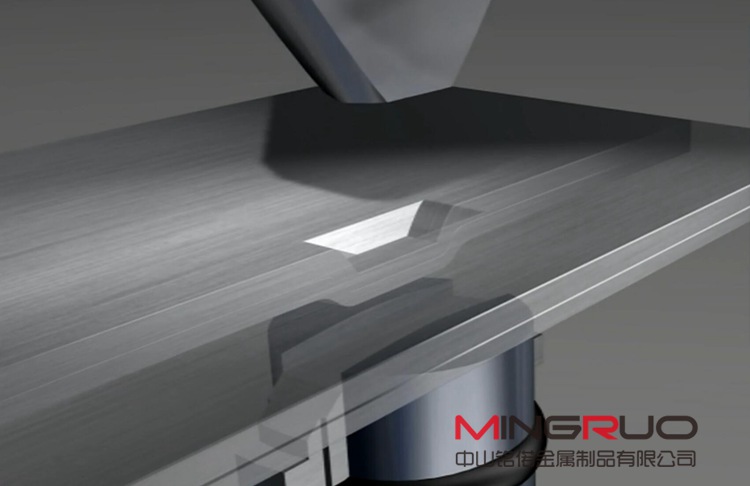
根据图纸确认压差的方向、位置和数量;清洁差动模的上下模面,防止工件表面被压坏;调整段差前后的间隙,防止间隙过小造成工件段差的膜损伤。
特别注意根据截面差尺寸图上有公差的图纸进行检查;截面差高度图上没有标准公差的,上限为0.2毫米;检查段差尺寸时从两端检查,以防止段差尺寸偏斜。
适配相应的工件,比如压盖时用底座适配。
压段差时的关键点是定位,定位不仅要准确还要牢固,防止定位偏移造成的段差大小歪斜。
推荐阅读:

相关文章
传统金加工和精密钣金加工的区别
钣金加工可以分为传统钣金加工和精密钣金加工,这其实是一个概念,传统钣金加工标准可以满足平常工艺需求。主要的区别就是精准。精密钣金对于具有特殊装配要求或高形状要求的行业非常重要。从传统的手工车间到设备加...
推荐三种德国制造的钣金加工利器,效率极高,性能稳定
钣金小电剪:钣金电剪刀是以单相串励电动机作为动力,通过传动机构驱动工作头进行剪切作业的双重绝缘手持式电动工具,具有方便剪切各种形状钢板,重量轻、安全可靠等特点。广泛用于汽车、造船、飞机及修配等部门钣金...
钣金加工如何让不锈钢机箱表面材质更好?
01、采用304L不锈钢材料,各方面性能与304不锈钢相同,与304相比,304L抗晶间腐蚀效果更好,能有效解决焊接生锈问题。02、焊前将焊接部位的油污、污物清理干净,焊前钝化处理。03、焊接时使用3...
精密钣金加工需要把控好哪些因素?
由操作者主导的过程造成的缺陷一般可以由操作者控制。造成操作失误的主要原因有:操作人员质量意识差、操作过程中粗心大意、不遵守操作规程、操作技能低、技术不熟练、因简单重复的工作而感到厌烦。相对而言,焊接过...

钣金加工中网络机柜的安装注意事项
价格总是要重点考虑的,但是不能因为它而牺牲重要特性。需选择性价比最好的机柜。服务器及外设更换很快,但好的机柜要用很长时间。比较机柜的优劣,关键是比较几个公认的性能指标。 性能指标里要注意“附加...
中山铭偌钣金:小批量定制零部件,3 天快速出样
中山不少中小企业有 “小批量钣金零部件定制” 需求,但常因订单量少被厂家拒绝,或面临 “交付周期长” 问题。中山铭偌推出小批量定制服务,支持 1-50 件钣金零部件加工,3 天即可快速出样,满足客户研...
钣金机箱加工模具成型和数控加工哪个成本低
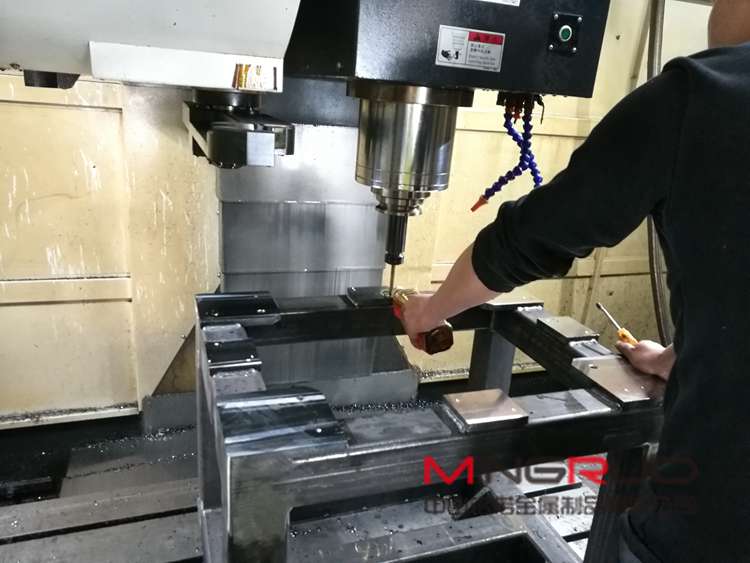
钣金机箱中究竟是数控加工的成本低还是模具成型的成本低呢?如果有量,钣金厂基本上都是开模具的,开模具后,效率高,质量好,而且单价会下降很多。小批量和非标一般都是用数冲加工的,数冲一个小时200RMB以上...
激光切割机加工钣金有什么好处?
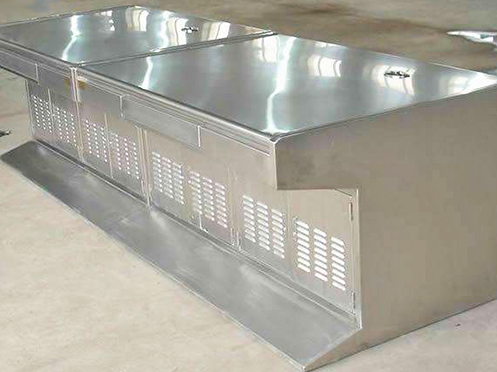
(1)利用编程软件提高激光切割效率。激光切割会利用编程软件的优点,最大程度地使薄板型材料的利用率得到最大的提高,这样既能减少材料的使用,又能避免浪费,更能减轻工人的劳动强度,从而达到最理想的效果。另外...
 中山铭偌金属制品有限公司