震憾!CNC居然可以直接铣出手机金属外壳镜面效果
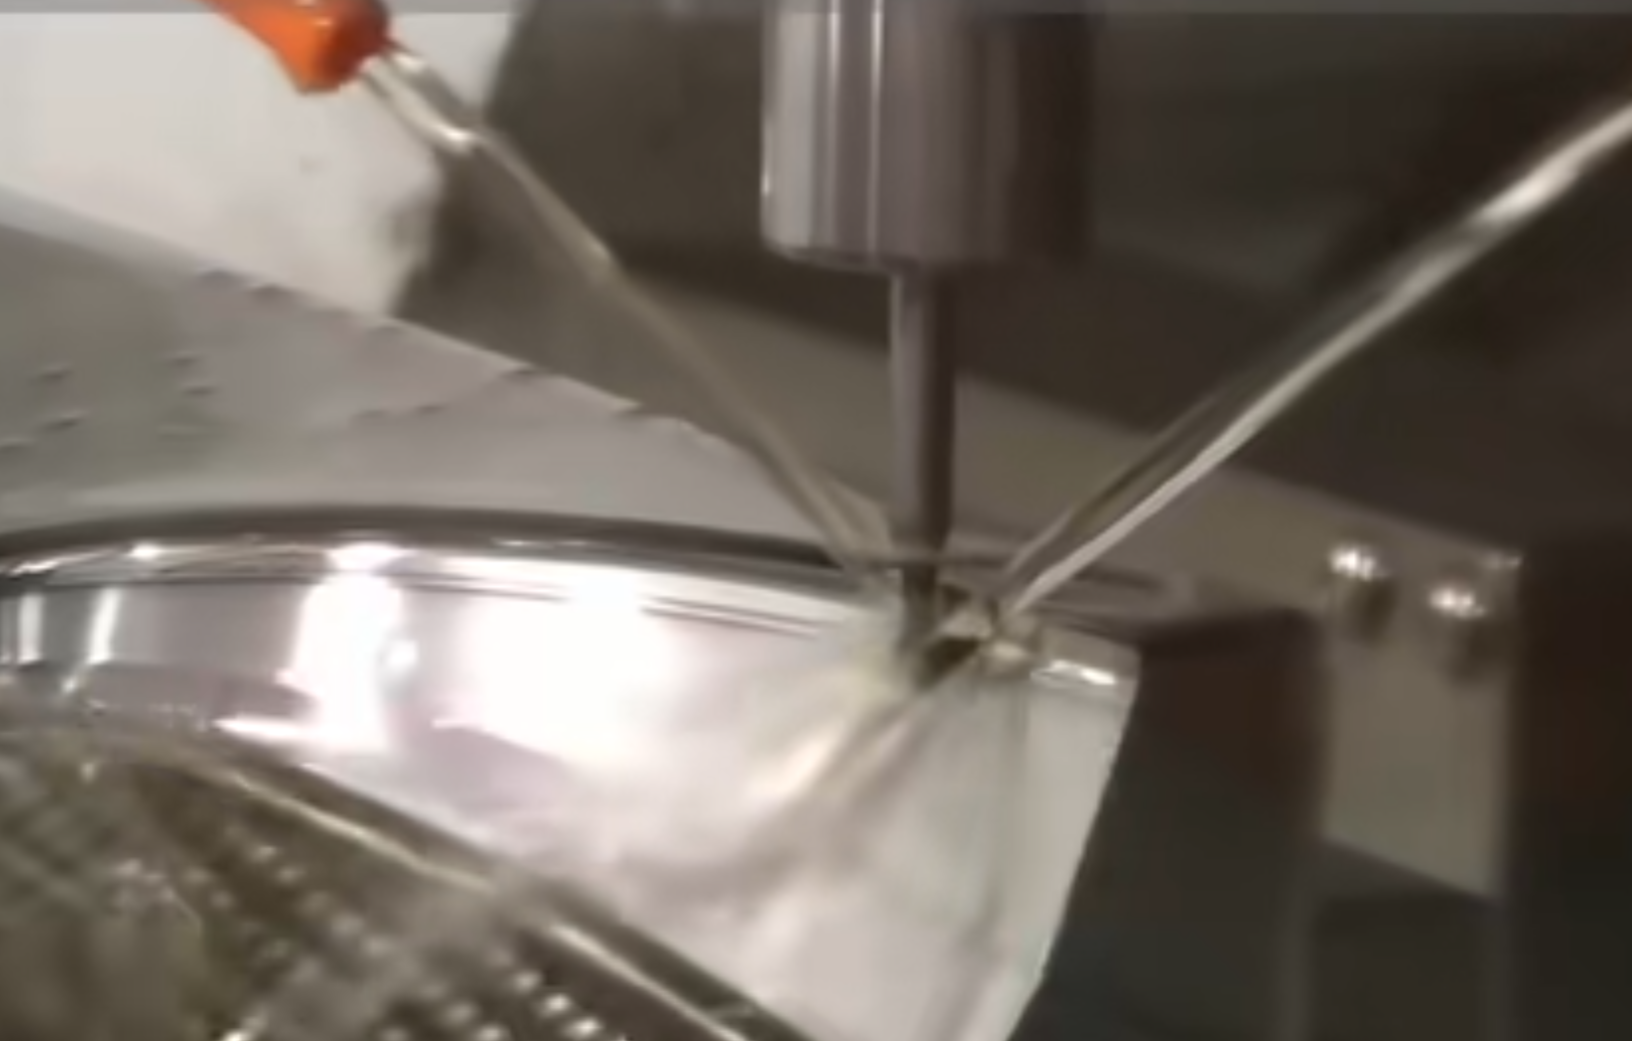
苹果三星等知名手机厂商对手机金属外壳在喷砂、阳极之前,要求其表面粗糙度很小,如同镜子。目前,大部分手机厂商通过抛光处理来达到手机金属外壳镜面效果。但是最近出现了一种新的方法:用CNC铣出手机金属外壳镜面效果,这类方法时间短、价格低,还能曲面加工!如果这种技术得到广泛的了解,很有可能会取代抛光技术!
CNC铣出手机金属外壳镜面效果是怎么做到的?
当然,这类CNC和一般CNC还是有很大不同的,我们来看看能铣出镜面效果的CNC有什么不同?
一、CNC刀具材质特殊
(钻石刀具)
刀具是最直接的原因。应该使用钻石刀具,钻石刀具有极高的硬度和耐磨性、低摩擦系数、高热导、低热膨胀系数,以及与非铁金属亲和力小等优点。
好的钻石刀具刃口在高倍显微镜下也看不到任何缺口的毛边,刃口能经受长期的切削而不变化。钻石与有色金属摩擦系数很小,切屑不易粘在刀刃,不产生积屑瘤,因而在加工过程中始终保持刀刃对工件直接切削,光亮度能得到保证。
二、对刀具形状有什么要求?
1.前角和后角的选择?
刀具应选择较宽的刃口,刀具前角应较小,这样刃口对被加工表面形成了刮削和挤压效应,使工件表面获得很高的光洁度同时产生硬化层,提高了工件的表面硬度和使用的耐磨性。
刀具的角度还取决于工件材料:
1)加工塑性材料如铜、铝和镍时,刀具的前角为0º,后角一般在5º~10º之间。刀尖圆弧半径常用0.5~5mm,机床刚度高可采用较大的半径以降低工件的表面粗糙度,如采用较小的刀尖半径时,为不使表面粗糙度恶化须相应减少进给量。
2)加工疏性材料如硅、锗、CaF2和ZnS时,刀具的前角一般在-15º~-45º之间选用。最佳前角除取决于材料本身外,还取决于机床和装夹系统的刚度,最好通过生产试验来确定。
2.盘式铣刀如何选择?
高光铣削选用盘式铣刀,刀盘直径根据被铣削平面大小尽量选用较大直径、具有较好的刚性和很好的刀片定位精度。刀盘的大小会改变被铣削平面的纹路和效果,刀片数量可以是单片也可以是多片,但多刀片对调整各刀片的一致难度较大,也很费时,使用单刀铣削效果较好。
三、对机床有什么要求?
(铣出镜面效果的CNC机床)
刀具再好,如果没有良好的机床也是妄用!机床要有良好刚性、精度和稳定性,CNC精雕机一般转速为20000转/分。
四、对工件材质有什么要求?
(铝板)
适合镜面加工的材料有铝材、铜材、不锈钢等。加工铝材时,其光亮度是最光的,且对刀具的磨损最小;加工铜材时,其光亮度比较光,且对刀具的磨损次之。加工不锈钢材时,其光亮度是呈灰色哑光的,且对刀具的磨损也较大的。
五、CNC铣镜面还需要注意哪些?
1.切削速度的确定
镜面铣削的切削速度通常在30m/s左右。为了能加工出完美的工件,主轴在换刀后必须进行动平衡,以尽量减少动不平衡对工件表面造成的波纹。
2.不必加冷却液
钻石刀具热传导性能好,切削量不大,所以不必加冷却液。相反,加了冷却液不仅增加了加工后的清洗的麻烦,而且,夹杂有铁屑的冷却液往往成为刀刃崩口的祸根。
3.了解参数,获得最佳组合
要获得包含所有相关信息(如刀具、材料和加工工艺等)因素的安全技术数据,并使之成为一种最佳的组合,这往往需要一个经验摸索与磨合过程。
六、CNC铣镜面的市场应用
(手机金属中框镜面效果)
一件手机金属外壳抛光成镜面需要20分钟,价格大概为30-40块钱;而CNC粗铣(可以用一般的CNC及刀具)需要5-10秒,CNC精铣镜面需要5-10秒(一般先粗铣一遍,减少精铣的时间),如果也折算成30-40块钱,其中的利润可想而知,并且加工周期得到大幅度降低!
另外,据统计,金刚石车刀寿命是高速钢车刀的25倍,每把金刚石刀具可以重磨6~15次。当然,这类精密CNC镜面加工设备价格不菲,大概要40-50万,这也是这类技术推广的一个拦路虎!
在全球内,手机金属中框/后盖常用的材料有铝合金、不锈钢等。其中,铝合金(这种材料非常适合CNC加工)是应用最广的材料,如果CNC铣镜面为众多加工厂商认可,将很有可能取代抛光,再一次给手机金属外壳加工带来新的震撼!
推荐阅读:

相关文章
钣金加工中常见的钣金成型技术介绍-中山铭偌金属
钣金加工中常见的钣金成型技术介绍 · · 金属板材成形工艺是这样的工艺,其中力施加到一块金属板上以改变其几何形状而不是去除任何材料。施加的力使金属超过其 屈服强度,导致材料塑性变形,但不...
现代激光焊接的工作原理
激光焊接使现代社会蓬勃发展。激光焊接机与现代先进制造相关,可以自动化,以提高您的投资回报和整体生产力。教育自己如何使用激光进行焊接工作对您的业务有益。以下是现代激光焊接的简要指南,以及这些机器如何彻底...
如何分辨在钣金生产当中不锈钢材料的区别
【钣金加工】不一样原料,对应钣金加工的需求大有不一样,下面跟我们一同共享怎么判别不一样规范的不锈钢资料不锈钢常用资料有201、304、316L,之间报价相差对比大,主要是含镍的含量不一样,201与30...
钣金加工中改善焊接技术的五种方法-中山铭偌金属
改善棒焊技术的五个步骤 打印文章 了解焊接焊接技术的五个基本要素,以显着改善焊接焊接效果。 改善结果的基本要素 对于许多人来说,尤其是那些不熟悉或者每天都不焊接的人, 焊接焊接,也就是...

钣金结构机柜加工让客户放心的原因有很多
只有钣金才是现代流行的。 随着钣金加工应用的日益增多,钣金零件的设计已成为产品开发过程中非常重要的一部分。 机械工程师必须精通钣金零件的设计技巧,使设计出的钣金不仅满足产品功能和外观的要求,而且使冲压...

钣金加工喷涂的优点有哪些?
钣金加工喷涂主要分为以下三种:平光:可细分为哑光、平光和高光。喷涂层厚度约60-90μm,背喷后约90-120μm。砂纹:可细分为细砂纹和粗砂纹。喷层厚度约50-80μm,回喷后约80-110μm。橙...
钣金行业中数控加工有什么优势
【钣金加工】数控加工是指用数控的加工东西进行的加工。CNC指数控机床由数控加工言语进行编程操控,一般为G代码。数控加工G代码言语通知数控机床的加工刀具选用何种笛卡尔方位坐标,并操控刀具的进给速度和...
钣金加工产品出现变形不要慌,我们可以这样处理!
对于很多钣金加工处理来说,针对钣金件需要做很多处理,尤其是在零件冷却过程中,钣金加工淬火介质种类、冷却性能、淬硬性等与变形有关。冷却性能的变化可通过改变介质的黏度、温度、液面压力、使用添加剂、搅拌...
 中山铭偌金属制品有限公司