钣金加工流程是怎么样的?

钣金加工流程包括数控程序下料、弯曲、压铆、焊接、喷涂、包装等工序。
步骤一: NC程序下料
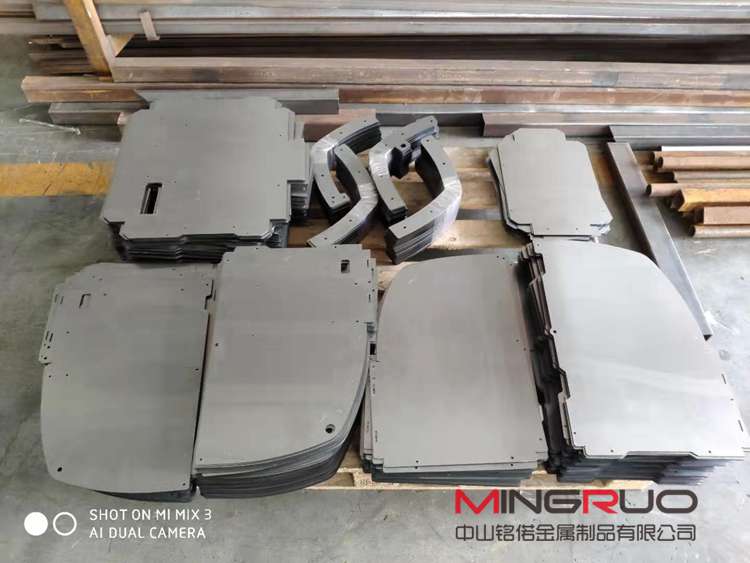
根据不同的要求选择不同的下料方式,包括激光切割下料、数控等离子切割下料、剪板机下料等。如今,随着激光技术的广泛应用,钣金加工目前主要采用激光切割机下料,具有切割速度快、成本低、编程速度快、异形零件易切割、无需二次加工等优点。
第二步:数控折弯
在机床钣金加工过程中,一般要求材料底部中间厚度保持不变,而使其圆角逐渐变薄,此时靠近凸缘的位置就会变厚。而且折叠也就是2 D平板件到3D零件的过渡环节,特别是在折弯机的帮助下,金属板料由弹性变形转变为塑性变形,此时板料就会先自由弯曲,然后在压力的作用下,弯曲力臂、曲率半径会不断变小,直到形成 V形弯曲,其中折床模具、折弯机是主要工具,并对板材厚度、折弯方向、角度等进行严格控制。
工艺三:焊接喷涂
在完成下料、弯曲等加工环节后,应对零件进行组焊加工,以提高零件的强度,常用的焊接方法有:先进行CO2气体保护焊等,但要严格控制焊接变形,并且针对机床防护罩、激光防护罩等产品,充分对其焊条材料、焊缝要求、工件厚度等进行考虑,并严格控制焊接变形,并且对机床防护罩、激光防护罩等产品应充分充分地考虑焊条材料、焊缝要求、工件厚度等因素,并严格控制焊接变形。以此为基础,通过表面加工来实现板材的成形,其中烤漆、电镀锌、静电吸附等是常用的表面处理方法。
过程四:安装包装
具有一定的安装要求和方式,是能够将几个部件或着部件组合在一起,这就成为一个物料整体,是钣金加工的最后一道工序,一旦有损坏,就不能使用,所以做好料件保护工作非常必要。
推荐阅读:

相关文章
珠海钣金加工中山铭偌金属教你做机柜如何选择好的板材
机柜通常是冷轧钢板或合金钣金加工制作的用来寄存计算机和有关操控设备的物件,能够供给对寄存设备的保护,屏蔽电磁搅扰,有序、规整地摆放设备,便利今后保护设备。机柜通常分为服务器机柜、网络机柜、操控台机柜等...

中山钣金加工:小批量定制也能兼顾质量与效率
很多在中山做小型机械项目的朋友,常常会遇到一个难题——小批量的钣金加工订单找不到合适的厂家。要么是一些大厂嫌订单量小不愿接,要么是小作坊工艺不达标,做出来的产品不符合要求。...

钣金加工合理利用材料的三种方法
在当今竞争激烈的形势下,企业只有将利益大化,才能立于不败之地。提高生产效率和原材料利用率是一个不变的主题。对于每年需要几千吨板材的企业来说,提高板材下料利用率非常重要。要想提高板下料的材料利用率,排版...

钣金加工有什么具体流程?
钣金加工包含多种不同的加工方法和工艺参数,具有传统的切下料、冲裁加工和弯压成形等方法和工艺参数,同时也有各种冷冲模结构和工艺参数、操作方法。而在实际加工过程中,由于对零件的形状和性能要求不同,因此钣金...
钣金加工厂如何解决镀锌合金产品起泡问题
锌合金由于成型方便,可塑性强,成本低,加工效率高,广泛应用在卫浴,箱包,鞋服辅料中,但锌合金的起泡问题(电镀;喷涂)却一直困恼着五金厂与电镀厂的朋友。今天我们把多家五金厂和电镀厂针对锌合金起泡故障...

钣金加工企业质量好坏看3个因素
随着技术的飞速今天云车间的钣金加工企业要跟大家谈谈机柜的钣金加工质量好不好从3个方面来考虑,1、看喷漆,2、钢板3、配件。1、看看机柜表面钣金加工的喷漆,好的机柜所有钢材都要喷漆,而且喷的要均匀,这样...
钣金加工技术金属的四大特性
了解不同金属在加热、燃烧(焊接)、弯曲、穿孔、压制和穿孔时的行为很有趣。考虑到金属的这些性质,你会意识到当你对金属进行某些操作(如弯曲、挤压等)时会发生什么。).然而,金属有几种不同于地球上任何其他物...

钣金加工工艺知识有什么?
钣金件的冷加工主要是对金属板材进行冷加工,包括剪、冲、切/复合、折叠、焊接、铆接、拼接、成型,最后板材加工制成零件。1.剪裁剪裁设备是一台剪板机,能将金属薄板切成基本形状,优点:加工成本低;缺点:精度...
 中山铭偌金属制品有限公司