机械钣金加工自动化加工的流程

钣金加工的自动化需要根据工艺进行,首先是材料的摆放,然后是钣金加工工艺的尝试。利用自动化技术加工钣金原材料是必要的,数控自动化技术的应用更为重要。然后需要结合需求方提供的加工图纸,选择模具通过数控技术进行加工。在钣金加工中,要注意相应的问题,先把加工好的金属材料固定好,避免金属材料在磨削因素的影响下发生晃动,导致终产品成形不能满足实际要求。加工时,需要判断材料是否垂直放置,是否符合加工所需的角度。还应充分考虑材料输入的时间和顺序等因素。
要充分重视机床套料的加工过程,适当监控加工过程中可能出现的零件重叠和脱落,尽量在放料过程中留有空隙,方便降低机械操作的出错率。为了有效保证钣金加工的有序开展,需要根据加工工艺选择合适的加工时间,保证精度。
钣金加工的自动化可以体现在很多方面。数控冲床自动化是钣金加工生产中常见的自动化加工设备,可有效提高钣金生产效率,有效保证钣金加工生产的机械化和自动化。从自动化的主体部分来看,数控冲床是钣金加工的关键部分,也是加工的核心基础。通过三箱框架结构,可以保证其稳定性,保证钣金加工中零部件的可靠性,大大减少加工中造成的误差。数控冲床固定后,可以通过自动冲床技术的应用来改进传统的工艺技术,更换自动模具可以大大提高施工效率。在具体应用中,将模具信息传输到钣金冲床的设备控制中心,即可自动实现加工。在钣金加工自动化中,系统软件的应用也很重要,主要是利用数控软件来控制冲压工艺的实施。该软件的应用更简单,应用精度更高。这个软件不同于其他软件,因为在综合工作时,一个软件出现故障,另一个软件可以正常工作。在专用模具的应用中,结合不同的冲压工艺类型和尺寸,可以设计不同类型和尺寸的模具,自动化工作提高了钣金加工的整体工作效率。
推荐阅读:

相关文章

激光切割机在钣金加工领域有什么好处?
(1)激光切割能够有效地利用好编程软件,大限度地提高对薄板类材料的利用率,从而减少材料的使用和浪费情况,从而减轻工人的劳动强度,终达到理想的效果。板材加工中合理使用激光切割就是可以薄板切割开料这一环节...
钣金加工弯曲系数是如何确定的?有什么确定的方法?
钣金折弯系数的确定方法板金加工中的折弯是金属加工中的一道加工工序,主要是通过弯曲杆在折弯机上施力来实现金属的弯曲成形。板材加工时必须选择精确的折弯系数,只有这样生产出来的工件才能满足我们的要求。钣金加...
钣金加工中什么是模锻?
模锻在该过程中,通过迫使杆或管进入约束模具来减小杆或管的直径。一组往复模具提供径向吹动以使金属向内流动并获得模腔的形式。模具运动可以是内外型或旋转式。后一种类型是借助于保持架中的一组滚子获得的,其作用...

钣金冲压技术的发展是怎么样的?
在过去的十多年中,由于人们对发展先进制造技术的重要性得到了空前的共识,冲压成形技术无论在深度还是广度上都取得了前所未有的进展,其特点是与高科技相结合,在方法和系统上发生了重大变化。在冲压领域中,计算机...

中山珠海钣金加工:批量生产,如何保证产品一致性?
不管是中山的汽车配件企业,还是珠海的电子设备厂家,在需要批量钣金加工时,最担心的就是产品一致性差——有的尺寸大一点,有的小一点,有的表面处理不均匀,导致后续组装困难。其实找...

板材是否会影响钣金加工工艺?
钣金加工有三种方法,一、冲压;二、弯曲;三、拉伸。每种加工工艺对板材的要求都不一样,板料选用一定要注意,板料选择时要对产品形状、加工工艺进行综合权衡。1、对板材下料加工.误差的影响钢板(材料)在冲裁时...
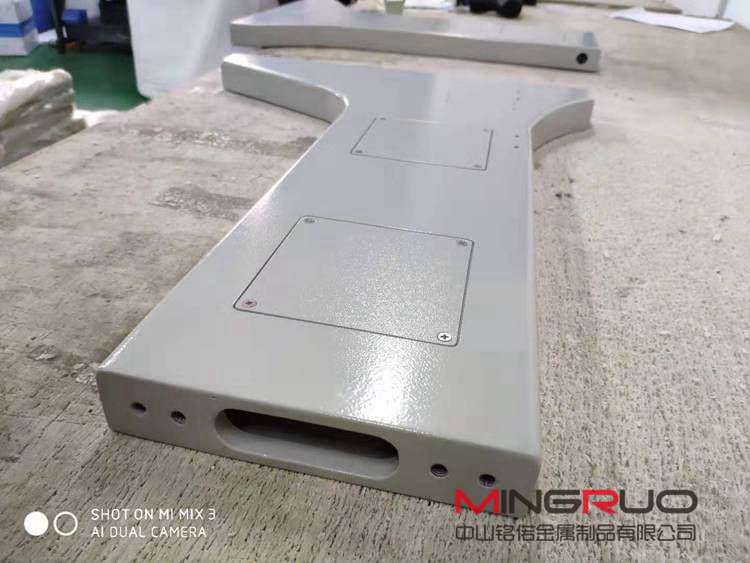
钣金加工中钢结构加工中加工成形机械与操作流程以及步骤
钢布局加工工作中加工成形机械与操作规程和进程 在钢布局加工技能技能中运用的各种机械品种繁复,用处和功用广泛,格外是在加工成形屮各种通用和专用机械的挑选和运用,对商品质量、工作功率的进步和确保安全...

钣金加工中常见的三种激光切割机
一,YAG固体激光切割机YAG固态激光切割机具有价格低廉、稳定性好的特点,但其能效较低。目前产品的输出功率大多在600W W以下,由于输出能量小,主要用于8 mm以下材料的冲压、点焊和切割,主要优点:...
 中山铭偌金属制品有限公司