
关于产品质量波动原因的技术分析
我们不妨从具体的工艺和产品来分析问题,解决钣金产品的质量波动问题。
首先,我们列出钣金加工的一般程序:
⑵压铆、拉铆等钳工作业;
⑶弯曲成型;
⑷焊接、CO2气体保护焊、MAG焊、TIG焊、MIG焊、点焊/对焊、螺柱焊等;
⑸表面处理、喷粉、喷油、电镀、阳极氧化等;
通过过程分析可知,过程质量受5M1E六大因素影响,即人、机器、材料、方法、环境、测量,而工作标准化实际上就是寻求5M1E的标准化。
下面从这六个方面分析造成钣金产品质量波动的原因:
⑴人、操作者的质量知识、技术水平和身体状况等;
⑵机器、机器设备、治具等的精度及维修状况;
⑶ 材质(Material)、材料成分、物理性能和化学性能等;
⑸测量,测量时采用的方法是否规范、正确;
⑹环境、工作场所的温度、湿度、照明和清洁条件。
例如钣金件材质为Al5052,板厚为2.0mm,焊接后安装面的平整度不应超过0.75mm。在加工过程中,当产品转入焊接工序时,20%!的(MISSING)产品会出现焊缝和焊缝。如果过大,会影响焊接组,如图2所示。如果间隙不消除,则该批次焊接后会出现缺陷甚至报废。对问题点进行分析,找出消除焊缝间隙的措施,改进后能满足产品质量要求。
推荐阅读:

相关文章

钣金厂在钣金加工中用的酸洗板、热轧板、冷轧板到底有什么区别?
酸洗板:因此优质热轧薄板为质料,经酸洗机组去除氧化层,切边,精整后,外貌质量和利用要求(紧张是冷弯成型或冲压性能)介于热轧板和冷轧板之间的中间产品 热轧板:强度相对较低,外貌质量差点(有氧化、光洁度低...
国产钣金机床等设计不合理该如何去改变
【珠海中山钣金加工】国际机床工业首要会集在亚洲、欧盟、美洲等区域,产量占全球90%左右。其间,日本、德国和我国等是机床的首要出产国家。从本身状况看,我国机床工业规划位居国际首位,但却面临着工业结构...
现代激光焊接的工作原理
激光焊接使现代社会蓬勃发展。激光焊接机与现代先进制造相关,可以自动化,以提高您的投资回报和整体生产力。教育自己如何使用激光进行焊接工作对您的业务有益。以下是现代激光焊接的简要指南,以及这些机器如何彻底...
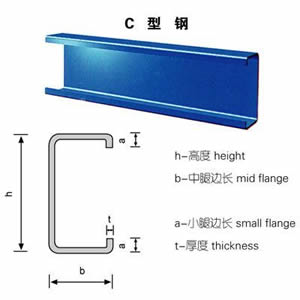
钣金加工型钢下料时需要注意这四点
(1)关于板厚的处理:一般情况下,板厚会影响切角尺寸和展开材料的长度。 角钢或槽钢向内弯曲时,展开长度以内皮为基准; 角钢或槽钢外弯时,其展开长度以外皮为准; 前者以倒角内皮为准,后者以外皮为准。 如...
钣金件加工的工艺流程及其注意问题
对于任何一个钣金件来说,它都有一定的加工过程,也就是所谓的工艺流程。 1.设计并绘出其钣金件的零件图,作用是用图纸方式将其钣金件的结构表达出来。 2.绘制展开图,也就是将一结构复杂的零件展开成...
传统金加工和精密钣金加工的区别
钣金加工可以分为传统钣金加工和精密钣金加工,这其实是一个概念,传统钣金加工标准可以满足平常工艺需求。主要的区别就是精准。精密钣金对于具有特殊装配要求或高形状要求的行业非常重要。从传统的手工车间到设备加...
精密钣金加工中不锈钢发热圈简述特点作用
不锈钢发热圈能使周围的温度下降到-20℃ ~ +80℃,一种经电流产生热能的设备。 不锈钢发热圈以0.3~0.5mm不锈钢板为外壳,中间以高绝缘性耐高温的云母板为绝缘,均匀绕以各种标准规格的镍铬...

钣金加工喷涂的优点有哪些?
钣金加工喷涂主要分为以下三种:平光:可细分为哑光、平光和高光。喷涂层厚度约60-90μm,背喷后约90-120μm。砂纹:可细分为细砂纹和粗砂纹。喷层厚度约50-80μm,回喷后约80-110μm。橙...
 中山铭偌金属制品有限公司